SPC là gì trong sản xuất? Các bước áp dụng kiểm soát quá trình bằng thống kê
SPC (Statistical Process Control, kiểm soát quá trình bằng thống kê) là cách dùng số đo lấy ngay trong lúc sản xuất để trả lời hai câu hỏi: quá trình có đang ổn định không, và nó có đủ khả năng làm ra hàng nằm trong dung sai không, gọi là năng lực quá trình. Khác với kiểm tra sản phẩm, vốn chỉ biết hàng đạt hay không đạt sau khi đã làm ra, SPC báo lúc quá trình vừa bắt đầu lệch, để người đứng máy chỉnh trước khi có hàng hỏng. Bài này nói SPC gồm những công cụ gì, rồi đi qua 7 bước áp dụng SPC tại xưởng bằng một ví dụ 125 số đo, kèm những lỗi hay gặp.
SPC là gì trong sản xuất
Không có hai chi tiết nào giống hệt nhau. Cùng máy, cùng dao, cùng chương trình, số đo vẫn biến động. Ý tưởng của SPC, do Walter Shewhart đưa ra từ những năm 1920, là tách biến động đó làm hai loại:
- Biến động do nguyên nhân thông thường (common cause): hàng trăm yếu tố nhỏ luôn có mặt (rung máy, chênh lệch phôi, sai số đo). Nó là "độ ồn" tự nhiên của quá trình, chỉ giảm được khi thay đổi chính quá trình.
- Biến động do nguyên nhân đặc biệt (special cause): một sự kiện cụ thể như dao bị mẻ, đổi lô phôi, kẹp phôi lệch. Nó tìm ra được, xử lý được, và nếu bỏ qua thì sẽ còn quay lại.
SPC dùng thống kê để nhận ra lúc nào xuất hiện loại thứ hai, và chỉ đòi hành động đúng lúc đó. Khi quá trình đã ổn định, SPC hỏi tiếp: độ ồn tự nhiên ấy có lọt gọn trong dung sai không. Trong chuỗi cung ứng ô tô, SPC nằm trong bộ công cụ cốt lõi (core tools) mà AIAG hướng dẫn, cùng với APQP, PPAP, FMEA và MSA.
Thứ tự trong sơ đồ không đảo được: quá trình phải ổn định trước, rồi mới đánh giá năng lực quá trình. Cp, Cpk dự báo các sản phẩm sắp làm ra sẽ nằm ở đâu so với dung sai, và chỉ một quá trình đã ổn định mới cho dự báo đáng tin.
SPC và kiểm tra sản phẩm khác nhau thế nào
Phiếu ghi đạt/không đạt (OK/NG) hỏi: chi tiết này có nằm trong dung sai không? SPC hỏi: quá trình có còn như cũ không? Hai câu hỏi cho ra hai thời điểm phát hiện rất khác nhau. Hình dưới dựng để minh hoạ: mỗi giờ đo một chi tiết, dao bắt đầu mòn từ lần đo thứ 9.
| Số đo (mm) | Đường tâm | UCL | LCL | USL | |
|---|---|---|---|---|---|
| 1 | 20,008 | 20,010 | 20,028 | 19,992 | 20,050 |
| 2 | 20,014 | 20,010 | 20,028 | 19,992 | 20,050 |
| 3 | 20,005 | 20,010 | 20,028 | 19,992 | 20,050 |
| 4 | 20,011 | 20,010 | 20,028 | 19,992 | 20,050 |
| 5 | 20,003 | 20,010 | 20,028 | 19,992 | 20,050 |
| 6 | 20,012 | 20,010 | 20,028 | 19,992 | 20,050 |
| 7 | 20,009 | 20,010 | 20,028 | 19,992 | 20,050 |
| 8 | 20,006 | 20,010 | 20,028 | 19,992 | 20,050 |
| 9 | 20,013 | 20,010 | 20,028 | 19,992 | 20,050 |
| 10 | 20,011 | 20,010 | 20,028 | 19,992 | 20,050 |
| 11 | 20,018 | 20,010 | 20,028 | 19,992 | 20,050 |
| 12 | 20,016 | 20,010 | 20,028 | 19,992 | 20,050 |
| 13 | 20,023 | 20,010 | 20,028 | 19,992 | 20,050 |
| 14 | 20,019 | 20,010 | 20,028 | 19,992 | 20,050 |
| 15 | 20,030 | 20,010 | 20,028 | 19,992 | 20,050 |
| 16 | 20,027 | 20,010 | 20,028 | 19,992 | 20,050 |
| 17 | 20,035 | 20,010 | 20,028 | 19,992 | 20,050 |
| 18 | 20,033 | 20,010 | 20,028 | 19,992 | 20,050 |
| 19 | 20,041 | 20,010 | 20,028 | 19,992 | 20,050 |
| 20 | 20,039 | 20,010 | 20,028 | 19,992 | 20,050 |
| 21 | 20,047 | 20,010 | 20,028 | 19,992 | 20,050 |
| 22 | 20,044 | 20,010 | 20,028 | 19,992 | 20,050 |
| 23 | 20,053 | 20,010 | 20,028 | 19,992 | 20,050 |
Điểm bất thường: 15 · 23
Dữ liệu dựng để minh hoạ. Giới hạn kiểm soát tính từ các lần đo trước khi dao mòn. Lần đo 15 vượt UCL trong khi chi tiết vẫn đạt; đến lần đo 23 mới có chi tiết vượt USL.
Từ lần đo 15 tới lần đo 23 là 8 giờ. Có SPC, người đứng máy dùng 8 giờ đó để bù dao hoặc thay dao trước khi có chi tiết hỏng. Nếu chỉ kiểm tra đạt/không đạt, vấn đề được thấy lần đầu khi đã có hàng hỏng. Khi đó mọi chi tiết làm ra từ lần đo đạt gần nhất phải được cách ly để phân loại.
| Kiểm tra đạt / không đạt | SPC | |
|---|---|---|
| Câu hỏi | Sản phẩm này có nằm trong dung sai không | Quá trình có còn như cũ không |
| So với | Dung sai trên bản vẽ (USL, LSL) | Giới hạn kiểm soát tính từ số liệu (UCL, LCL) |
| Báo khi | Đã có hàng hỏng | Quá trình mới bắt đầu lệch, hàng thường vẫn còn đạt |
| Ghi lại | Chữ "Đạt" hoặc "Không đạt" | Số đo, theo đúng thứ tự thời gian |
| Việc phải làm | Phân loại, sửa hoặc huỷ hàng đã làm | Chỉnh quá trình trước khi làm ra hàng hỏng |
SPC không thay thế việc kiểm tra sản phẩm: khách hàng vẫn có thể yêu cầu kiểm tra xuất hàng, hay lấy mẫu nghiệm thu theo AQL (mức chất lượng chấp nhận). Nhưng khi quá trình đã ổn định và đủ năng lực, kiểm tra thường chỉ còn là bước xác nhận, và lượng hàng phải kiểm lại để phân loại giảm đi.
SPC gồm những công cụ gì
SPC không phải một biểu đồ, mà là một bộ công cụ đi theo đường đi của số liệu, từ lúc đo tới lúc ra quyết định:
| Công cụ | Trả lời câu hỏi nào | Đọc chi tiết |
|---|---|---|
| Check sheet (phiếu ghi số đo) | Đo cái gì, lúc nào, ai đo, vì sao đo | Check sheet là gì |
| Biểu đồ kiểm soát (Xbar-R, I-MR, p, c…) | Quá trình có ổn định không | Biểu đồ kiểm soát Xbar-R |
| Histogram | Số đo phân bố ra sao so với hai vạch dung sai | Biểu đồ histogram |
| Cp, Cpk (và Pp, Ppk) | Khi đã ổn định, quá trình có làm ra hàng nằm gọn trong dung sai không | Cp, Cpk là gì |
| Biểu đồ Pareto, biểu đồ nhân quả | Khi có vấn đề: xử lý nguyên nhân nào trước | 7 công cụ QC |
| Đánh giá hệ thống đo (MSA) | Bản thân số đo có đáng tin không | Bước 2 bên dưới |
Trong xưởng, biểu đồ SPC thường là cách gọi biểu đồ kiểm soát. Phần lớn công cụ trong bảng cũng nằm trong 7 công cụ QC; riêng Cp, Cpk và MSA thì không.
Các bước áp dụng SPC tại xưởng: ví dụ 125 số đo
Ví dụ xuyên suốt các bước là đường kính ngõng trục Ø20,00 ± 0,05 mm (LSL = 19,95, USL = 20,05) của một chi tiết dạng trục. Đây là cùng bộ dữ liệu mẫu của hai bài viết về biểu đồ kiểm soát Xbar-R và histogram, cũng là số điền sẵn trong mẫu check sheet Excel, nên bạn có thể mở tệp và tính lại từng con số.
1. Chọn đặc tính
Chọn vài đặc tính quan trọng nhất, không phải mọi kích thước trên bản vẽ.
2. Kiểm dụng cụ đo
Số đo phải đáng tin trước khi đem ra vẽ biểu đồ.
3. Chọn nhóm con và nhịp đo
Mỗi lần đo mấy chi tiết, bao lâu đo một lần, đo thêm khi nào.
4. Thu thập 20 – 25 nhóm, tính giới hạn
Giai đoạn thiết lập: vẽ biểu đồ kiểm soát lần đầu.
5. Loại bỏ nguyên nhân đặc biệt, cố định giới hạn
Tìm nguyên nhân của điểm bất thường, rồi giữ giới hạn cố định.
6. Đánh giá năng lực quá trình
Tính Cp, Cpk và quyết định việc cần làm.
7. Theo dõi hằng ngày theo kế hoạch phản ứng
Mỗi dấu hiệu có sẵn người xử lý và việc phải làm.
Bước 1. Chọn đặc tính cần kiểm soát
Không ai làm SPC cho mọi kích thước trên bản vẽ: việc đo sẽ quá tải và không ai có thời gian xem hết các biểu đồ. Nên chọn ba loại đặc tính:
- Đặc tính được khách hàng đánh dấu là đặc tính đặc biệt hay đặc tính quan trọng trên bản vẽ hoặc hồ sơ phê duyệt.
- Đặc tính ảnh hưởng tới lắp ráp hoặc chức năng, như đường kính lắp ổ bi, chiều dài lắp ghép.
- Đặc tính thường gây ra hàng không phù hợp: xem lại thống kê phiếu NCR theo từng đặc tính.
Bắt đầu với vài đặc tính ở một máy, làm cho SPC chạy ổn ở đó, rồi mới mở rộng. Trong ví dụ: đường kính ngõng trục Ø20 ± 0,05, kích thước lắp ổ bi.
Bước 2. Kiểm tra dụng cụ đo trước khi dùng số đo
Biểu đồ không phân biệt được biến động của sản phẩm với biến động của phép đo. Hai điều cần kiểm trước:
- Độ phân giải. Dụng cụ đo nên đọc được tới ít nhất 1/10 độ rộng dung sai, tốt hơn là 1/10 độ phân tán của quá trình. Ví dụ ghi số đo tới 0,001 mm; dung sai rộng 0,1 mm, độ phân tán của quá trình (6σ) ≈ 0,052 mm, nên 0,001 mm là đủ. Dụng cụ đọc quá thô làm R chỉ nhận vài giá trị bậc thang, và biểu đồ R báo bất thường giả.
- Độ lặp lại và độ tái lập (Gage R&R, một phần của MSA): cho vài người đo cùng một bộ chi tiết, mỗi người vài lần. Hướng dẫn MSA thông dụng coi %GRR dưới 10% là tốt, từ 10% tới 30% có thể chấp nhận tuỳ đặc tính, trên 30% thì phải cải thiện phép đo trước khi làm SPC.
Cũng nên thống nhất vị trí đo trên chi tiết, và đo lúc chi tiết đã nguội nếu kích thước nhạy với nhiệt.
Bước 3. Chọn nhóm con và nhịp đo
Nhóm con là các chi tiết đo cùng một lần. Nhóm con hợp lý là các chi tiết làm liên tiếp trên cùng máy, cùng dao, cùng đồ gá: khi đó R của nhóm đo đúng độ ồn tự nhiên, và mọi thay đổi giữa các lần đo hiện lên biểu đồ Xbar (lý do chi tiết ở bài biểu đồ Xbar-R). Không trộn hai máy, hai đầu kẹp hay hai lòng khuôn vào cùng một nhóm.
Nhịp đo phải đủ dày để bắt được thay đổi trước khi kịp ra hàng hỏng: dày khi mới bắt đầu, giãn ra khi quá trình đã ổn định và đủ khả năng. Ngoài nhịp đều, nên đo thêm ở các mốc dễ có thay đổi: đầu ca, sau khi thay dao, chi tiết đầu tiên của lô, khi bắt đầu dùng lô phôi mới. Trong ví dụ: mỗi giờ đo 5 chi tiết liên tiếp, phiếu có cột lý do đo (đầu ca, chu kỳ, thay dao).
Bước 4. Thu thập 20 – 25 nhóm và tính giới hạn kiểm soát
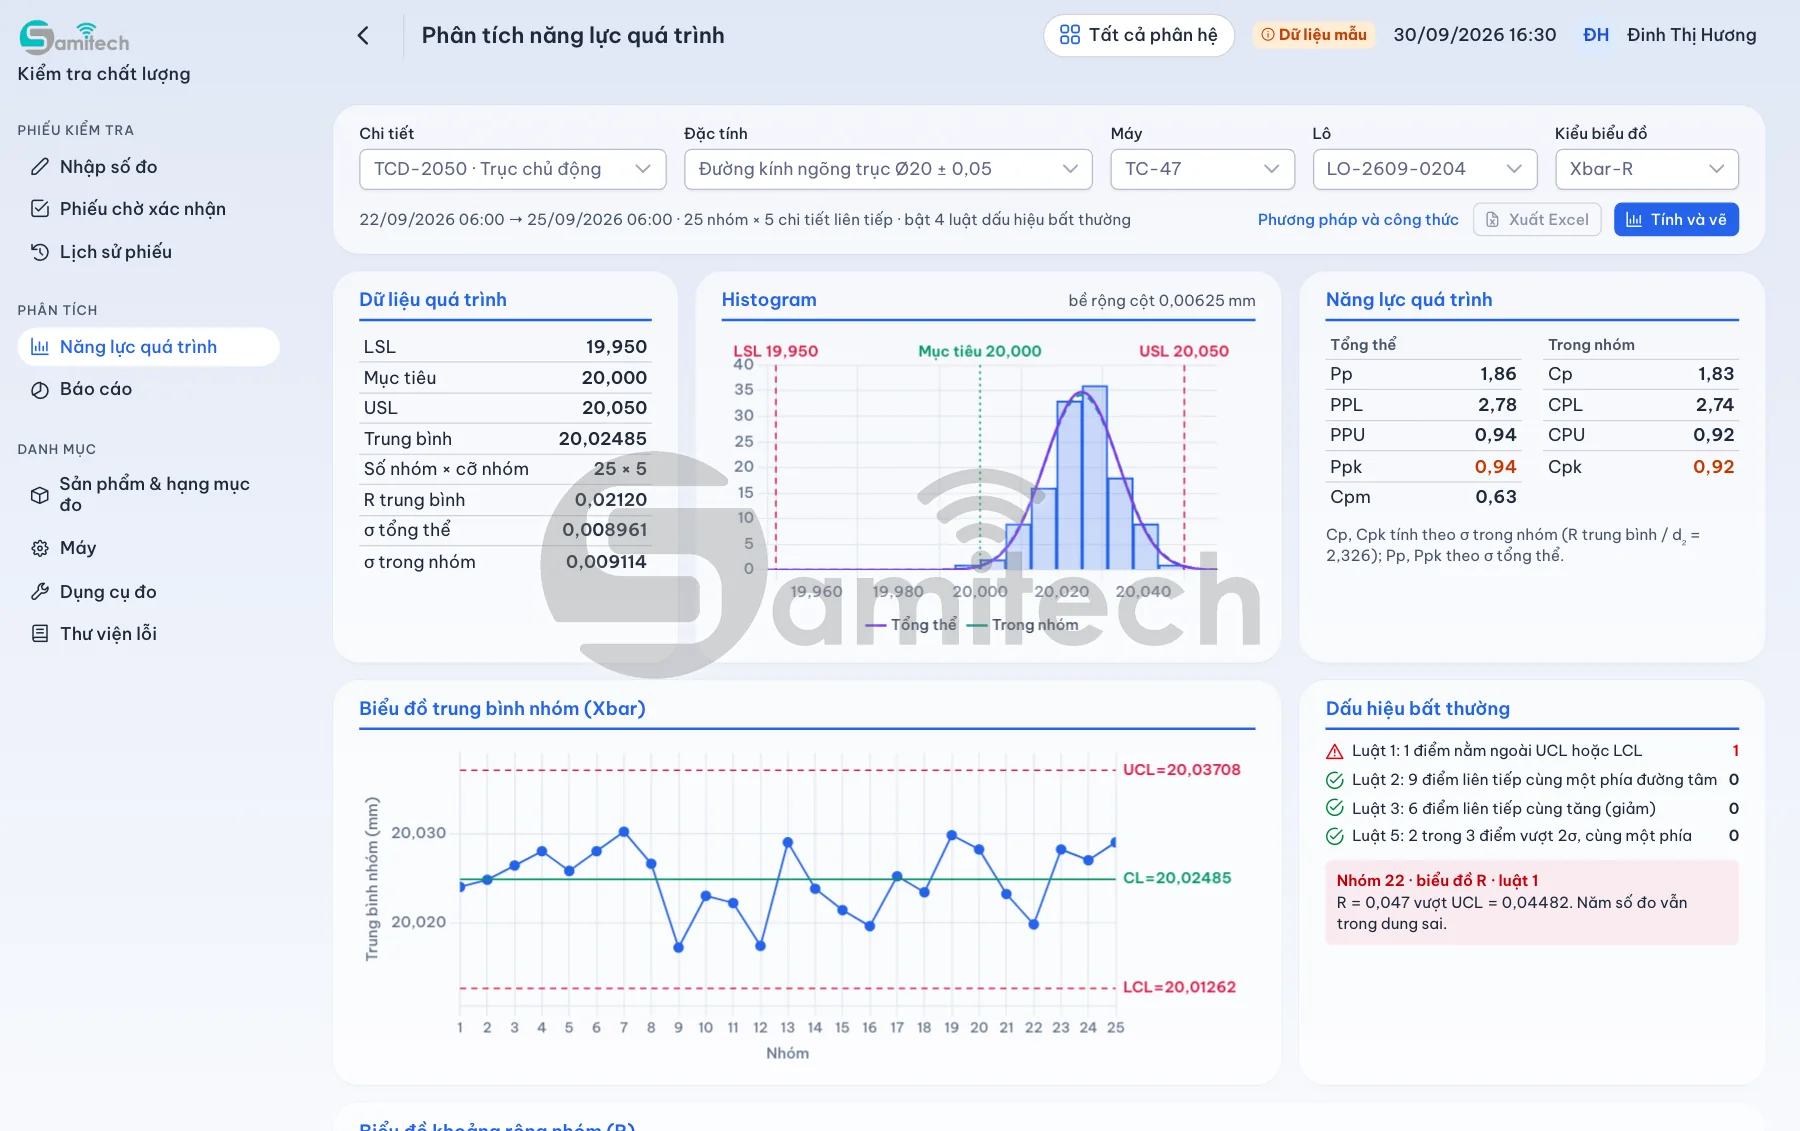
Đây là giai đoạn thiết lập: chạy máy như bình thường, ghi đủ 20 – 25 nhóm rồi tính giới hạn kiểm soát lần đầu. Trong ví dụ có 25 nhóm × 5 = 125 số đo:
- X̿ = 20,0248 · R̄ = 0,0212
- Biểu đồ Xbar: UCL = 20,0371, LCL = 20,0126 — không có dấu hiệu bất thường.
- Biểu đồ R: UCL = 0,0448 — nhóm 22 có R = 0,047, vượt UCL, dù 5 số đo của nhóm đó đều nằm trong dung sai.
Công thức tính và cách đọc từng biểu đồ nằm trong bài viết biểu đồ kiểm soát Xbar-R.
Bước 5. Loại bỏ nguyên nhân đặc biệt, cố định giới hạn
Điểm bất thường ở giai đoạn thiết lập phải được truy tới nơi: xem dao, đồ gá, phôi và phép đo ở đúng thời điểm của nhóm 22, đọc cột lý do đo ghi cạnh nhóm đó. Khi đã tìm ra và xử lý nguyên nhân, bỏ nhóm 22 ra rồi tính lại từ 24 nhóm còn lại: X̿ = 20,0251, R̄ = 0,0201; UCL của Xbar là 20,0367, UCL của R là 0,0425. Cả 24 nhóm đều nằm trong giới hạn mới, nên đây là bộ giới hạn giữ cố định để theo dõi về sau.
Nếu không tìm ra nguyên nhân thì giữ nhóm đó lại, đừng bỏ chỉ để biểu đồ trông đẹp: nó là một phần của quá trình thật.
Bước 6. Đánh giá năng lực quá trình: ổn định nhưng chưa đạt
Với 24 nhóm đã ổn định: σ = R̄ / d₂ = 0,0201 / 2,326 ≈ 0,0087 mm, nên Cp ≈ 1,93 nhưng Cpk ≈ 0,96.
- Cp cao: độ phân tán của máy (6σ ≈ 0,052 mm) chỉ chiếm hơn một nửa độ rộng dung sai. Máy đủ chính xác.
- Cpk thấp: tâm quá trình nằm ở 20,025, cao hơn tâm dung sai 0,025 mm, tức là lệch về phía USL. Theo phân bố chuẩn, nếu cứ chạy như vậy thì gần 2 trong 1.000 chi tiết sẽ vượt USL.
Biểu đồ kiểm soát không báo gì vì quá trình lệch đều đặn: nó so quá trình với chính nó, không so với bản vẽ. Việc cần làm ở đây không phải đi tìm "sự cố", vì không có nguyên nhân đặc biệt nào, mà là thay đổi quá trình: chỉnh tâm, ví dụ chỉnh bù dao −0,025 mm. Nếu tâm về đúng 20,000 và độ phân tán giữ nguyên thì Cpk tiến tới gần Cp, tức gần 1,9.
Chỉnh tâm là một thay đổi có chủ đích: đường tâm của biểu đồ Xbar sẽ dời đi, nên phải tính lại giới hạn từ các nhóm đo sau khi chỉnh. Công thức Cp, Cpk và ngưỡng đạt nằm trong bài Cp, Cpk là gì.
Bước 7. Theo dõi hằng ngày theo kế hoạch phản ứng
Đây là giai đoạn theo dõi, phần chiếm gần hết thời gian của SPC: giới hạn đã cố định, mỗi nhóm mới được chấm lên biểu đồ ngay khi đo, không đợi cuối ca. Biểu đồ chỉ có giá trị khi mỗi dấu hiệu đi kèm một việc cụ thể. Vì vậy cần một kế hoạch phản ứng (reaction plan) viết sẵn, đặt tại máy. Một ví dụ cho đặc tính kích thước:
| Dấu hiệu trên biểu đồ | Hành động ngay tại máy | Báo cho |
|---|---|---|
| 1 điểm Xbar nằm ngoài UCL hoặc LCL | Dừng máy, đo thêm một nhóm; cách ly các sản phẩm làm ra kể từ lần đo đạt gần nhất | Tổ trưởng, bộ phận QC |
| R vượt UCL | Kiểm tra dao (bị mẻ, bắt chưa chặt), đồ gá (phoi kẹt), cách đo | Tổ trưởng |
| 9 điểm liên tiếp nằm cùng một phía đường tâm, hoặc 6 điểm liên tiếp cùng tăng hay cùng giảm | Chỉnh bù dao hoặc thay dao theo hướng dẫn công việc, ghi lý do | Ghi vào phiếu để xem lại |
| Có sản phẩm nằm ngoài dung sai | Dừng máy, cách ly hàng, lập phiếu hàng không phù hợp | Bộ phận QC |
Mỗi nhà máy tự định các dòng này theo sản phẩm và rủi ro. Điều quan trọng là người đứng máy không phải tự đoán, và mỗi lần phản ứng đều được ghi cạnh nhóm số đo đó. Những dòng ghi này là nguồn tìm nguyên nhân tốt nhất về sau.
Giới hạn chỉ tính lại khi quá trình thay đổi có chủ đích: chỉnh tâm, đổi loại dao, đổi chương trình, sửa máy lớn, đổi nhà cung cấp phôi. Không tính lại sau mỗi nhóm mới.
Ổn định và Cpk: bốn trường hợp
Ghép hai câu hỏi của SPC lại thì mọi quá trình rơi vào một trong bốn ô, và mỗi ô có một việc khác nhau:
| Cpk đủ (thường từ 1,33) | Cpk thấp | |
|---|---|---|
| Ổn định | Giữ quá trình, tiếp tục theo dõi; có thể giãn nhịp đo | Thay đổi quá trình: chỉnh tâm, giảm biến động (máy, đồ gá, dao). Ví dụ 125 số đo ở trên thuộc ô này. |
| Chưa ổn định | Con số Cpk chưa có nghĩa: tìm và loại nguyên nhân đặc biệt trước | Tìm và loại nguyên nhân đặc biệt trước, rồi mới bàn tới năng lực |
Hai loại việc này thường thuộc về hai nhóm người. Nguyên nhân đặc biệt được xử lý tại chỗ: người đứng máy và kỹ thuật viên làm theo kế hoạch phản ứng. Cpk thấp ở một quá trình ổn định là việc của hệ thống: phải có kỹ sư hoặc quản lý quyết định thay đồ gá, đổi phương pháp, sửa máy, hay bàn lại dung sai với khách hàng. Đòi người đứng máy "cố gắng hơn" không làm Cpk tăng lên.
Những lỗi hay gặp khi áp dụng SPC
| Lỗi | Hậu quả | Làm đúng |
|---|---|---|
| Lấy dung sai làm giới hạn kiểm soát, hoặc vẽ USL, LSL lên biểu đồ Xbar | Biểu đồ chỉ báo khi sắp làm ra hàng hỏng; trung bình nhóm còn trong dung sai khi vài chi tiết đã ra ngoài | Giới hạn kiểm soát tính từ số liệu; dung sai dùng cho histogram và Cp, Cpk |
| Tính lại giới hạn sau mỗi nhóm mới | Khi quá trình dịch chuyển dần, giới hạn cũng dịch chuyển theo, nên biểu đồ không bao giờ báo | Chốt giới hạn ở bước 5, chỉ tính lại khi có thay đổi có chủ đích |
| Chỉnh máy theo từng số đo | Chỉnh bù dao theo biến động ngẫu nhiên làm quá trình biến động mạnh hơn | Chỉ chỉnh khi biểu đồ có dấu hiệu |
| Trộn số của nhiều máy, nhiều đồ gá vào một biểu đồ | Giới hạn rộng ra, che mất thay đổi của từng máy; histogram có hai đỉnh | Mỗi máy, mỗi đồ gá một biểu đồ |
| Đợi hết ca mới ghi số đo, hoặc chép lại cho "đẹp" | Mất thứ tự thời gian; các điểm nằm sát đường tâm một cách bất thường | Ghi số ngay khi vừa đo xong, biểu đồ cập nhật ngay khi nhập |
| Có biểu đồ nhưng không ai xử lý dấu hiệu | Biểu đồ kiểm soát chỉ còn là báo cáo | Kế hoạch phản ứng ở bước 7 |
| Tính Cpk khi quá trình chưa ổn định, hoặc với quá ít số liệu | Con số không dự báo được gì | Ổn định trước, đủ số liệu rồi mới tính |
Nên làm SPC bằng Excel hay phần mềm
Excel đủ để bắt đầu, nhất là khi mới có vài đặc tính ở vài máy: nó tính được Xbar, R, giới hạn kiểm soát, Cp, Cpk và vẽ biểu đồ đường. Hai tệp mẫu có sẵn để tải về:
- Mẫu check sheet có biểu đồ Xbar-R: phiếu ghi 25 nhóm × 5 số đo, có cột lý do đo, công thức giới hạn kiểm soát, Cp, Cpk và hai biểu đồ. Số điền sẵn là đúng 125 số đo của ví dụ trên.
- Mẫu tính Cp, Cpk: 30 số đo từng chi tiết, tính sẵn Cp, Cpk, Pp, Ppk, có histogram so với dung sai.
Khi số đặc tính và số máy tăng lên, việc chép số từ phiếu giấy sang Excel bắt đầu trễ, và biểu đồ vẽ xong lúc lô sản xuất đã chạy xong. Biểu đồ kiểm soát lúc đó đã thành biểu đồ báo cáo. Bài check sheet là gì có nói những dấu hiệu nhận ra thời điểm nên chuyển sang check sheet điện tử hoặc phần mềm SPC.
Ở nhà máy gia công cơ khí: SPC bắt đầu từ việc đo đúng lúc
Ở các nhà máy gia công cơ khí chính xác linh kiện ô tô mà chúng tôi đã làm việc cùng, mọi phân tích SPC đều bắt đầu từ việc đo theo đúng tần suất đã định: theo chu kỳ, khi thay dao, chi tiết đầu và cuối lô, đầu và cuối ca, ở cả nguyên liệu đầu vào, trong sản xuất và lúc xuất hàng. Từ các số đo đó mới có biểu đồ Xbar-R, histogram, điểm bất thường và Cp, Cpk.
Thứ quyết định SPC có tác dụng hay không là độ trễ: số đo đi tới biểu đồ trong vài phút thì còn kịp chỉnh máy, đi tới vào cuối tuần thì chỉ còn để báo cáo. Samitech làm phần mềm và IoT cho nhà máy sản xuất, trong đó có check sheet điện tử và phân tích chất lượng; xem thêm ở trang giải pháp.
Câu hỏi liên quan
SPC là gì?
SPC là viết tắt của từ gì?
SPC trong quản lý chất lượng gồm những công cụ nào?
SPC và SQC khác nhau thế nào?
Áp dụng SPC cần bao nhiêu số liệu?
Làm SPC bằng Excel được không?
SPC và kiểm tra sản phẩm khác nhau thế nào?
Bắt đầu từ một buổi khảo sát
Kể cho chúng tôi nghe nhà máy của bạn đang vướng ở đâu. Không cần chuẩn bị tài liệu gì trước.