Check sheet là gì? Các loại check sheet và mẫu phiếu kiểm tra chất lượng
Check sheet (phiếu kiểm tra chất lượng, phiếu thu thập dữ liệu) là tờ phiếu dùng để ghi số liệu ngay tại chỗ nó phát sinh: số đo kích thước ở cạnh máy, số lỗi đếm được ở cuối chuyền, vị trí vết xước trên chi tiết. Nó là một trong 7 công cụ QC, có bốn loại hay dùng, và cuối bài có một mẫu check sheet Excel để tải về. Nhưng giá trị của một check sheet không nằm ở tờ phiếu, mà ở chỗ số liệu trên đó đi tiếp tới đâu: vào ngăn kéo, hay vào biểu đồ kiểm soát và chỉ số Cpk để nhà máy biết quá trình của mình đang ổn hay đang trôi.
Check sheet là gì trong quản lý chất lượng
Check sheet là công cụ đơn giản nhất trong bộ 7 công cụ QC do Kaoru Ishikawa phổ biến ở Nhật. Nó trả lời một câu: cái gì đã xảy ra, bao nhiêu lần, ở đâu, khi nào — và ghi lại ngay lúc đó, không phải cuối ca nhớ lại.
Các loại check sheet thường dùng
Có bốn loại check sheet hay gặp trong nhà máy. Tài liệu tiếng Việt gọi tên mỗi nơi một kiểu (phiếu, bảng kiểm tra…), nên bảng dưới ghi kèm tên tiếng Anh trong ngoặc:
| Loại | Ghi gì | Ví dụ |
|---|---|---|
| Phiếu đếm lỗi theo loại (defect type / classification check sheet) | Mỗi lần gặp lỗi thì gạch một vạch vào đúng ô loại lỗi | Ba via, xước, thiếu ren, sai màu — đếm theo ca |
| Phiếu vị trí lỗi (defect location check sheet) | Đánh dấu chỗ xảy ra lỗi lên hình vẽ chi tiết | Vết lõm hay nằm ở cùng một góc tấm nhôm |
| Phiếu phân bố (frequency / distribution check sheet) | Đánh dấu số đo vào khoảng giá trị tương ứng, vẽ tay thành hình phân bố | Đường kính trục rơi vào khoảng nào nhiều nhất |
| Phiếu ghi số đo theo nhịp đã định (measurement check sheet) | Ghi giá trị đo thật của từng mẫu, theo nhịp đã định | 5 chi tiết mỗi giờ, đo đường kính bằng panme |
Một số tài liệu kể thêm loại thứ năm là phiếu xác nhận (checklist): đánh dấu đã làm đủ từng bước hay chưa — như tờ kiểm tra máy móc, thiết bị đầu ca. Nó gần với checklist hơn là check sheet; mục sau nói hai thứ này khác nhau ở đâu.
Ba loại đầu cho biết lỗi nằm ở đâu. Loại thứ tư là loại quan trọng nhất với nhà máy gia công, vì chỉ nó mới đi tiếp được sang biểu đồ kiểm soát và Cpk — phần lớn bài này nói về nó, và mẫu Excel tải về ở cuối bài cũng là loại này.
Một nguyên tắc cho mọi loại: ghi số đo thật, đừng chỉ ghi OK/NG. Một cột toàn chữ "OK" không cho biết quá trình đang nằm giữa dung sai hay đang sát mép. Từ "20,048 mm" tính được Cpk; từ "OK" thì không tính được gì.
Check sheet và checklist khác nhau thế nào
Ở nhà máy Việt Nam hai chữ này hay được dùng lẫn nhau, và cũng không sai hẳn — cả hai đều là phiếu điền tại chỗ. Nhưng chúng trả lời hai câu khác nhau:
| Check sheet | Checklist | |
|---|---|---|
| Trả lời câu | Bao nhiêu? Ở đâu? Số đo là mấy? | Đã làm đủ chưa? Mục nào đạt, mục nào không? |
| Thứ được ghi | Con số: số đo, số lần đếm | Dấu tích OK/NG cho từng hạng mục |
| Thuộc 7 công cụ QC | Có | Không |
| Dùng tiếp để | Vẽ biểu đồ, tính chỉ số năng lực quá trình | Chặn việc bỏ sót bước, lưu vết ai đã kiểm |
| Ví dụ | Đo đường kính 5 mẫu mỗi giờ | Kiểm tra máy đầu ca, kiểm tra ngoại quan trước khi đóng gói |
Không có cái nào tốt hơn cái nào. Một nhà máy cần cả hai: checklist để không ai quên bước, check sheet để biết quá trình đang chạy ra sao. Ở một nhà máy sản xuất cửa nhôm kính, checklist điện tử được dùng ở hầu hết công đoạn, thay cho các lần kiểm tra bốc mẫu hoặc kiểm theo tần suất một số sản phẩm trong lô — đó là việc của checklist, và làm tốt việc đó.
7 công cụ QC gồm những gì, và check sheet đứng ở đâu
Bộ 7 công cụ QC kinh điển gồm:
- Check sheet — phiếu thu thập dữ liệu;
- Histogram — biểu đồ phân bố;
- Biểu đồ Pareto — xếp loại lỗi từ nhiều đến ít;
- Biểu đồ nhân quả (xương cá, Ishikawa);
- Biểu đồ phân tán — xem hai đại lượng có đi cùng nhau không;
- Biểu đồ kiểm soát (control chart) — Xbar-R là một loại;
- Phân tầng — tách dữ liệu theo máy, ca, người, lô (một số tài liệu thay mục này bằng lưu đồ).
Check sheet là đầu vào của gần như mọi công cụ còn lại:
Nếu check sheet ghi sai, ghi thiếu, hay ghi mà không ai gom lại, thì sáu công cụ kia không có gì để vẽ. Cp, Cpk không nằm trong 7 công cụ — chúng thuộc SPC (kiểm soát quá trình bằng thống kê) — nhưng cũng lấy số từ chính tờ phiếu đó.
Check sheet kiểm tra kích thước theo tần suất: ghi khi nào, ghi gì
Ở các nhà máy gia công cơ khí chính xác linh kiện ô tô, phiếu kiểm tra kích thước không được ghi tuỳ hứng mà theo những nhịp đã định sẵn — mỗi nhịp bắt một loại thay đổi khác nhau của quá trình:
| Nhịp đo | Vì sao phải đo lúc đó |
|---|---|
| Theo chu kỳ (mỗi giờ, hoặc mỗi N chi tiết) | Bắt độ trôi chậm: dao mòn dần, máy nóng lên, đồ gá lỏng dần |
| Khi thay dao | Dao mới có thể làm kích thước nhảy bậc ngay chi tiết đầu tiên |
| Sản phẩm đầu và cuối lô | Đầu lô xác nhận cài đặt đúng; cuối lô xác nhận cả lô vẫn đạt tới cái cuối cùng |
| Đầu và cuối ca | Máy nguội qua đêm, người đứng máy đổi — hai thứ hay làm kích thước lệch |
Và không chỉ trong sản xuất. Check sheet kích thước có mặt ở cả ba công đoạn:
- Nguyên liệu đầu vào — phôi, thanh, tấm của nhà cung cấp có đúng kích thước đặt hàng không;
- Trong sản xuất — theo các nhịp ở bảng trên;
- Xuất hàng — kiểm cuối trước khi giao, thường theo kế hoạch lấy mẫu khách hàng đã duyệt.
Một phiếu ghi số đo theo tần suất dùng được cần tối thiểu các trường sau: mã chi tiết và phiên bản bản vẽ · đặc tính cần đo, kích thước danh nghĩa và dung sai (để suy ra giới hạn trên USL, giới hạn dưới LSL) · dụng cụ đo và mã hiệu chuẩn của nó · máy, ca, người đo · thời điểm và lý do đo (chu kỳ, thay dao, đầu lô…) · các giá trị đo của nhóm mẫu · kết luận đạt hay không, và ai xác nhận.
Trường lý do đo hay bị bỏ, trong khi nó là thứ giúp đọc biểu đồ về sau: một điểm nhảy bậc ngay sau dòng "thay dao" là chuyện bình thường; nhảy bậc giữa chu kỳ thì không.
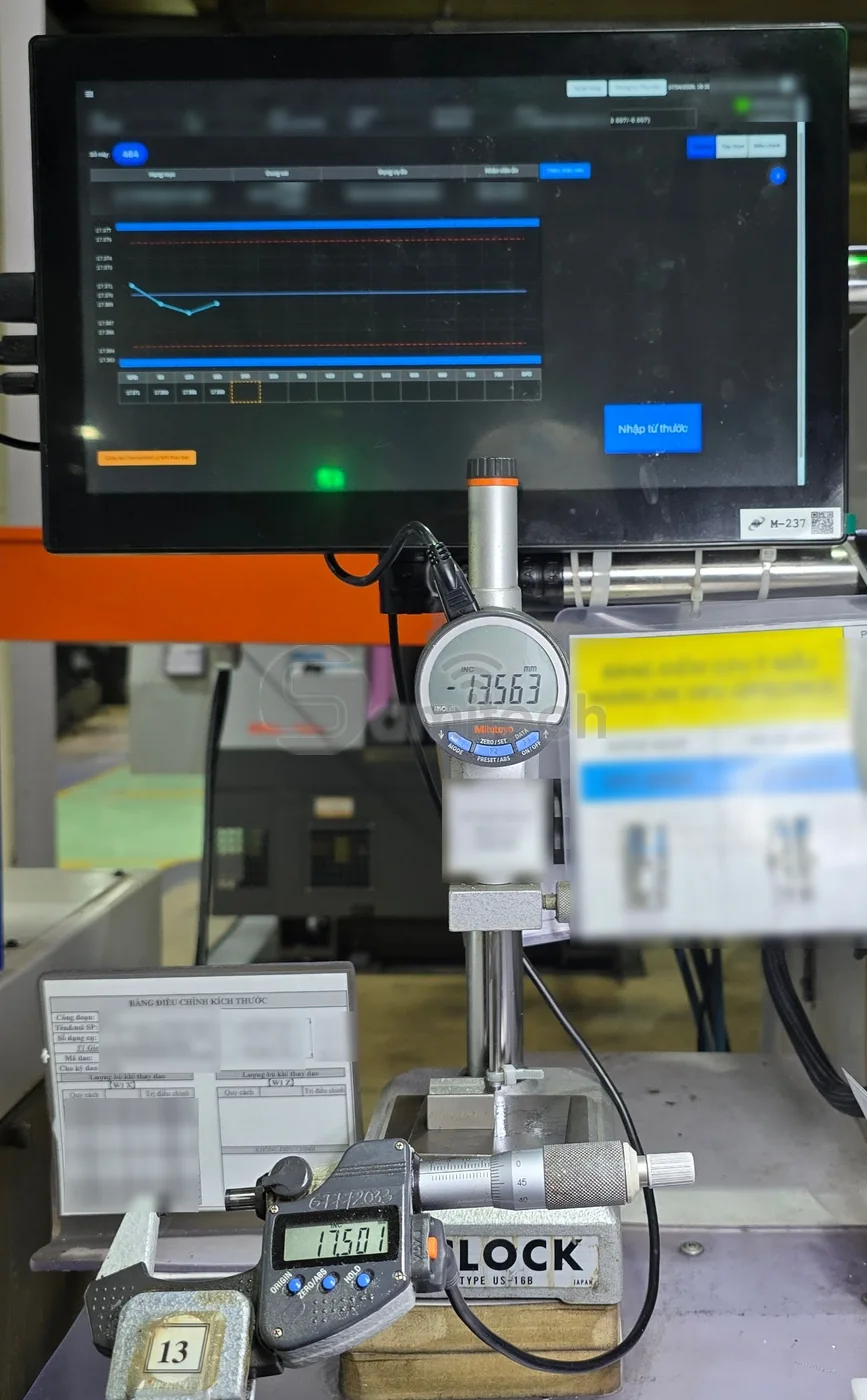
Từ check sheet đến biểu đồ kiểm soát Xbar-R
Biểu đồ Xbar-R (Xbar là trung bình của một nhóm mẫu, R là khoảng rộng của nhóm đó) trả lời câu mà một tờ phiếu riêng lẻ không trả lời được: quá trình có đang ổn định không? Nó dùng chính số liệu của phiếu ghi số đo theo tần suất, chia thành các nhóm con — mỗi lần đo 5 chi tiết liên tiếp là một nhóm — rồi đặt trung bình và khoảng rộng của từng nhóm cạnh hai giới hạn kiểm soát tính từ chính số liệu.
Ví dụ: trục có đường kính Ø20,00 ± 0,05 mm (USL = 20,05, LSL = 19,95), mỗi giờ đo 5 chi tiết. Từ năm nhóm đầu, trung bình của các Xbar là X̿ = 20,0258, trung bình của các R là R̄ = 0,0196 — hai con số dùng tiếp ở phần Cp, Cpk bên dưới.
⚠️ Giới hạn kiểm soát không phải dung sai. Dung sai (USL, LSL) là thứ khách hàng đòi, ghi trên bản vẽ. Giới hạn kiểm soát (UCL, LCL) là thứ quá trình tự nói về nó, tính từ số liệu. Một điểm có thể nằm trong dung sai mà vẫn vượt giới hạn kiểm soát — nghĩa là chi tiết vẫn đạt, nhưng quá trình vừa có gì đó thay đổi và đáng xem ngay, trước khi nó ra hàng hỏng.
Cách tính giới hạn kiểm soát từ 25 nhóm, vì sao đọc biểu đồ R trước biểu đồ Xbar, bốn dấu hiệu bất thường và cách chọn loại biểu đồ kiểm soát nằm trong bài biểu đồ kiểm soát là gì, cách vẽ và cách đọc biểu đồ Xbar-R.
Histogram: nhìn hình dạng của số liệu
Gom tất cả số đo lại và đếm xem bao nhiêu giá trị rơi vào mỗi khoảng, ta có histogram. Nó cho thấy thứ biểu đồ kiểm soát không cho thấy rõ: hình dạng của phân bố so với hai vạch dung sai.
- Hình chuông, nằm giữa hai vạch — quá trình bình thường, còn dư khoảng.
- Hình chuông lệch về một vạch — quá trình đúng độ phân tán nhưng sai tâm; chỉnh máy là đủ.
- Hai đỉnh — thường là hai nguồn trộn lẫn: hai máy, hai dao, hai ca. Hãy phân tầng số liệu (công cụ thứ 7) rồi xem lại từng nguồn.
- Bị cắt thẳng ở một vạch dung sai — rất có thể hàng ngoài dung sai đã bị loại bỏ trước khi ghi, hoặc số đo đã bị "làm tròn cho đạt". Đây là dấu hiệu nên hỏi lại cách ghi phiếu.
Từ check sheet đến Cp, Cpk
Số liệu của phiếu ghi số đo còn cho thêm hai con số tóm tắt: Cp — quá trình có đủ hẹp so với dung sai không — và Cpk — tính thêm chuyện quá trình có đang lệch tâm hay không. Tính tiếp với ví dụ trục Ø20, độ lệch chuẩn trong nhóm σ = R̄ / d₂ = 0,0196 / 2,326 ≈ 0,0084 mm, nên Cp ≈ 1,98 nhưng Cpk ≈ 0,96.
Hai con số kể một câu chuyện rõ ràng: máy đủ chính xác, nhưng đang cắt lệch lên phía trên khoảng 0,026 mm. Chỉnh bù dao để đưa tâm về 20,00 thì Cpk tăng lên bằng Cp. Không cần máy mới — và nếu chỉ ghi OK/NG thì không ai thấy được điều này, vì cho tới lúc đó mọi chi tiết vẫn đạt.
Công thức đầy đủ, Cpk khác Ppk thế nào, Cpk bao nhiêu là đạt và cách tính bằng Excel (kèm tệp tính sẵn) nằm trong bài Cp, Cpk là gì trong sản xuất.
Mẫu check sheet: phiếu kiểm tra chất lượng kích thước bằng Excel (tải về)
Mẫu Excel dưới đây là phiếu ghi số đo theo tần suất như bài vừa mô tả: 25 nhóm, mỗi nhóm 5 mẫu, có cột lý do đo, và đã có sẵn công thức Xbar, R, giới hạn kiểm soát, Cp, Cpk. Dữ liệu điền sẵn là số liệu mẫu để thấy các công thức chạy; xoá đi và ghi số của mình.
Tải mẫu check sheet kiểm tra kích thước (Excel)
Khi nào phiếu giấy và Excel không còn đủ
Phiếu giấy và Excel không sai — rất nhiều nhà máy đạt chứng nhận và giữ khách lớn bằng chúng. Chúng chỉ bắt đầu hụt khi xuất hiện những dấu hiệu dưới đây. Đây là quan sát từ các nhà máy chúng tôi đã làm việc cùng, không phải một phép đo:
- Biểu đồ được vẽ sau khi lô đã xong. Lúc biểu đồ báo bất thường thì hàng đã chạy xong — biểu đồ kiểm soát đã thành biểu đồ báo cáo.
- Số đo bị chép hai lần. Mỗi lần chép là một lần có thể sai, và sai kiểu này không ai phát hiện được.
- Không ai trả lời nhanh được câu "lô này đã đo những gì". Khi khách hàng phàn nàn, việc lục lại phiếu của một lô cũ mất cả buổi.
- Số phiếu tăng nhanh hơn số người đọc. Nhiều mã hàng, nhiều đặc tính, nhiều máy — phiếu vẫn được ghi đủ, nhưng không còn ai có thời gian vẽ biểu đồ cho từng cái.
Nếu chưa gặp dấu hiệu nào ở trên, có lẽ nhà máy chưa cần phần mềm. Nếu gặp từ hai dấu hiệu trở lên, một hệ thống check sheet điện tử nên làm được mấy việc sau:
- nhận số đo ngay tại máy, lý tưởng nhất là thẳng từ dụng cụ đo, không qua tay chép;
- tự áp tần suất đo theo mã hàng và nhắc khi đến giờ đo, khi vừa thay dao;
- báo ngay trong ca khi một điểm vượt giới hạn kiểm soát, không đợi cuối tuần;
- vẽ biểu đồ kiểm soát, histogram và tính Cp, Cpk từ chính số liệu đó, không cần xuất ra phần mềm khác;
- tra ngược được theo lô, máy, ca, người đo, dụng cụ đo khi có phàn nàn của khách.
Samitech làm phần mềm và IoT cho nhà máy sản xuất, trong đó có check sheet điện tử và phân tích chất lượng. Xem thêm các nhóm giải pháp ở trang giải pháp, hoặc đọc bài NCR là gì trong sản xuất — nơi số liệu check sheet vượt dung sai thường đi tiếp.
Câu hỏi liên quan
Check sheet là gì?
Có mấy loại check sheet?
Check sheet và checklist khác nhau thế nào?
7 công cụ QC gồm những gì?
Tính Cp, Cpk từ check sheet thế nào?
Giới hạn kiểm soát khác dung sai thế nào?
Phiếu kiểm tra chất lượng nguyên liệu đầu vào cần ghi những gì?
Bắt đầu từ một buổi khảo sát
Kể cho chúng tôi nghe nhà máy của bạn đang vướng ở đâu. Không cần chuẩn bị tài liệu gì trước.