Biểu đồ kiểm soát là gì? Cách vẽ và cách đọc biểu đồ Xbar-R trong sản xuất
Biểu đồ kiểm soát (control chart) là biểu đồ theo dõi một số đo của quá trình theo thời gian, có một đường tâm và hai giới hạn kiểm soát trên, dưới (UCL, LCL) tính từ chính số liệu. Nó trả lời một câu mà phiếu ghi OK/NG không trả lời được: quá trình đang ổn định, hay vừa có gì đó thay đổi? Trong sản xuất, loại dùng nhiều nhất cho số đo kích thước là biểu đồ Xbar-R (còn gọi là biểu đồ X-R). Bài này đi từng bước cách vẽ biểu đồ Xbar-R từ 25 nhóm số đo, cách đọc bốn dấu hiệu bất thường, cách chọn loại biểu đồ kiểm soát, kèm mẫu Excel để tải về.
Biểu đồ kiểm soát là gì
Không có hai chi tiết nào giống hệt nhau. Cùng một máy, cùng một dao, cùng một chương trình, các số đo vẫn dao động quanh một giá trị. Biểu đồ kiểm soát tách dao động đó làm hai loại:
| Loại dao động | Từ đâu ra | Trên biểu đồ |
|---|---|---|
| Nguyên nhân thông thường | Hàng trăm yếu tố nhỏ luôn có mặt: rung máy, chênh lệch phôi, sai số đo | Điểm nhảy lên xuống trong hai giới hạn, không theo quy luật nào |
| Nguyên nhân đặc biệt | Một sự kiện cụ thể: dao mẻ, đổi lô phôi, kẹp phôi lệch, máy chưa ấm | Điểm vượt giới hạn, hoặc xếp thành một mẫu hình khó xảy ra do tình cờ |
Quá trình chỉ còn nguyên nhân thông thường gọi là ổn định (trong tầm kiểm soát): các số đo sắp tới có thể đoán trước được. Có nguyên nhân đặc biệt thì phải tìm ra nó, vì nó sẽ còn quay lại.
Hai giới hạn kiểm soát nằm cách đường tâm khoảng 3 độ lệch chuẩn. Quá trình ổn định thì gần như mọi điểm, khoảng 997 trên 1.000, nằm trong hai vạch đó. Một điểm vượt ra ngoài vì thế rất khó là chuyện ngẫu nhiên.
⚠️ Giới hạn kiểm soát không phải dung sai. Dung sai (USL, LSL) là thứ khách hàng đòi, ghi trên bản vẽ. Giới hạn kiểm soát (UCL, LCL) là thứ quá trình tự nói về nó, tính từ số liệu. Một điểm có thể nằm trong dung sai mà vẫn vượt giới hạn kiểm soát: chi tiết vẫn đạt, nhưng quá trình vừa thay đổi, và đó là lúc nên xem trước khi nó ra hàng hỏng.
Biểu đồ Xbar-R gồm những gì
Biểu đồ Xbar-R là hai biểu đồ đi cùng nhau, vẽ từ cùng một bộ số đo chia theo nhóm con: mỗi lần lấy mẫu, đo vài chi tiết làm liên tiếp (thường là 5).
- Biểu đồ Xbar — mỗi điểm là trung bình của một nhóm. Nó cho thấy tâm của quá trình có đứng yên hay đang dời đi.
- Biểu đồ R — mỗi điểm là khoảng rộng của nhóm đó (số lớn nhất trừ số nhỏ nhất). Nó cho thấy độ phân tán của quá trình có tăng lên hay không.
Phải có cả hai vì một quá trình có thể hỏng theo hai cách khác nhau. Dao mòn dần làm kích thước dời tâm: biểu đồ Xbar thấy, biểu đồ R gần như không đổi. Đồ gá lỏng làm chi tiết lúc to lúc nhỏ ngay trong một nhóm: biểu đồ R thấy, còn trung bình có khi vẫn đứng yên.
Vì sao đo 5 chi tiết liên tiếp chứ không phải 5 chi tiết rải rác trong ca? Chi tiết làm liền nhau chỉ khác nhau do nguyên nhân thông thường, nên R của nhóm đo đúng "độ ồn" tự nhiên của máy. Mọi thay đổi giữa các lần lấy mẫu (dao mòn, đổi ca, đổi lô) khi đó sẽ hiện ra trên biểu đồ Xbar thay vì bị lẫn vào trong nhóm.
Cách vẽ biểu đồ Xbar-R: ví dụ 25 nhóm số đo
Trục có đường kính Ø20,00 ± 0,05 mm (USL = 20,05, LSL = 19,95). Mỗi giờ đo 5 chi tiết liên tiếp, đã có 25 nhóm. Năm nhóm đầu:
| Nhóm | Năm số đo (mm) | Xbar (trung bình) | R (lớn nhất − nhỏ nhất) |
|---|---|---|---|
| 1 | 20,032 · 20,018 · 20,025 · 20,030 · 20,015 | 20,0240 | 0,017 |
| 2 | 20,023 · 20,035 · 20,028 · 20,012 · 20,026 | 20,0248 | 0,023 |
| 3 | 20,017 · 20,029 · 20,034 · 20,021 · 20,031 | 20,0264 | 0,017 |
| 4 | 20,038 · 20,024 · 20,019 · 20,032 · 20,027 | 20,0280 | 0,019 |
| 5 | 20,026 · 20,014 · 20,030 · 20,023 · 20,036 | 20,0258 | 0,022 |
Đủ 25 nhóm nằm trong mẫu Excel ở cuối bài. Các bước tính:
- Mỗi nhóm: Xbar = tổng 5 số đo / 5 · R = số lớn nhất − số nhỏ nhất.
- Đường tâm: X̿ = trung bình của 25 giá trị Xbar = 20,0248 · R̄ = trung bình của 25 giá trị R = 0,0212.
- Tra hằng số theo cỡ nhóm n. Nhóm 5 mẫu: A₂ = 0,577, D₃ = 0, D₄ = 2,114.
- Giới hạn của biểu đồ Xbar: UCL = X̿ + A₂·R̄ = 20,0248 + 0,577 × 0,0212 = 20,0371 · LCL = X̿ − A₂·R̄ = 20,0126.
- Giới hạn của biểu đồ R: UCL = D₄·R̄ = 2,114 × 0,0212 = 0,0448 · LCL = D₃·R̄ = 0.
| Cỡ nhóm n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
A₂ đã gói sẵn "3 độ lệch chuẩn của trung bình nhóm" vào một hằng số, nên không cần tự tính độ lệch chuẩn. d₂ không dùng để vẽ, nhưng dùng để ước lượng độ lệch chuẩn của quá trình (σ = R̄ / d₂) khi tính Cp, Cpk ở bước sau.
| Xbar | Đường tâm | UCL | LCL | |
|---|---|---|---|---|
| Nhóm 1 | 20,0240 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 2 | 20,0248 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 3 | 20,0264 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 4 | 20,0280 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 5 | 20,0258 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 6 | 20,0280 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 7 | 20,0302 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 8 | 20,0266 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 9 | 20,0172 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 10 | 20,0230 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 11 | 20,0222 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 12 | 20,0174 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 13 | 20,0290 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 14 | 20,0238 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 15 | 20,0214 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 16 | 20,0196 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 17 | 20,0252 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 18 | 20,0234 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 19 | 20,0298 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 20 | 20,0282 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 21 | 20,0232 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 22 | 20,0198 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 23 | 20,0282 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 24 | 20,0270 | 20,0248 | 20,0371 | 20,0126 |
| Nhóm 25 | 20,0290 | 20,0248 | 20,0371 | 20,0126 |
Dữ liệu mẫu: trục Ø20,00 ± 0,05 mm, mỗi nhóm 5 chi tiết liên tiếp. Mọi điểm nằm trong hai vạch tím, không có mẫu hình bất thường nào.
| R | Đường tâm | UCL | |
|---|---|---|---|
| Nhóm 1 | 0,017 | 0,0212 | 0,0448 |
| Nhóm 2 | 0,023 | 0,0212 | 0,0448 |
| Nhóm 3 | 0,017 | 0,0212 | 0,0448 |
| Nhóm 4 | 0,019 | 0,0212 | 0,0448 |
| Nhóm 5 | 0,022 | 0,0212 | 0,0448 |
| Nhóm 6 | 0,019 | 0,0212 | 0,0448 |
| Nhóm 7 | 0,018 | 0,0212 | 0,0448 |
| Nhóm 8 | 0,017 | 0,0212 | 0,0448 |
| Nhóm 9 | 0,012 | 0,0212 | 0,0448 |
| Nhóm 10 | 0,012 | 0,0212 | 0,0448 |
| Nhóm 11 | 0,023 | 0,0212 | 0,0448 |
| Nhóm 12 | 0,027 | 0,0212 | 0,0448 |
| Nhóm 13 | 0,010 | 0,0212 | 0,0448 |
| Nhóm 14 | 0,017 | 0,0212 | 0,0448 |
| Nhóm 15 | 0,025 | 0,0212 | 0,0448 |
| Nhóm 16 | 0,036 | 0,0212 | 0,0448 |
| Nhóm 17 | 0,031 | 0,0212 | 0,0448 |
| Nhóm 18 | 0,015 | 0,0212 | 0,0448 |
| Nhóm 19 | 0,035 | 0,0212 | 0,0448 |
| Nhóm 20 | 0,018 | 0,0212 | 0,0448 |
| Nhóm 21 | 0,006 | 0,0212 | 0,0448 |
| Nhóm 22 | 0,047 | 0,0212 | 0,0448 |
| Nhóm 23 | 0,010 | 0,0212 | 0,0448 |
| Nhóm 24 | 0,024 | 0,0212 | 0,0448 |
| Nhóm 25 | 0,030 | 0,0212 | 0,0448 |
Điểm bất thường: Nhóm 22
Dữ liệu mẫu, cùng 25 nhóm. Nhóm 22 có R = 0,047, vượt UCL = 0,0448: năm chi tiết của nhóm đó chênh nhau nhiều bất thường.
Giới hạn kiểm soát nên tính từ ít nhất 20 – 25 nhóm lấy lúc quá trình chạy bình thường, rồi giữ cố định để so các nhóm về sau. Tính lại giới hạn sau mỗi nhóm mới thì một quá trình đang trôi chậm sẽ kéo giới hạn trôi theo, và biểu đồ không bao giờ báo gì.
Cách đọc biểu đồ Xbar-R: đọc biểu đồ R trước
Giới hạn của biểu đồ Xbar tính từ R̄. Nếu biểu đồ R có điểm bất thường thì R̄ đã bị kéo lệch, và giới hạn Xbar cũng không còn đáng tin. Vì vậy xem biểu đồ R trước, ổn rồi mới đọc biểu đồ Xbar.
Ở ví dụ trên, biểu đồ Xbar không có gì đáng ngại. Biểu đồ R thì có nhóm 22: năm số đo 20,043 · 20,010 · 19,996 · 20,025 · 20,025, R = 0,047, vượt UCL 0,0448. Cả năm chi tiết vẫn nằm trong dung sai, nên một phiếu OK/NG sẽ ghi năm chữ "Đạt" và không ai để ý. Biểu đồ R nói khác: trong cùng một lần đo, các chi tiết làm liền nhau chênh nhau tới gần 0,05 mm, gấp đôi mức bình thường của máy này.
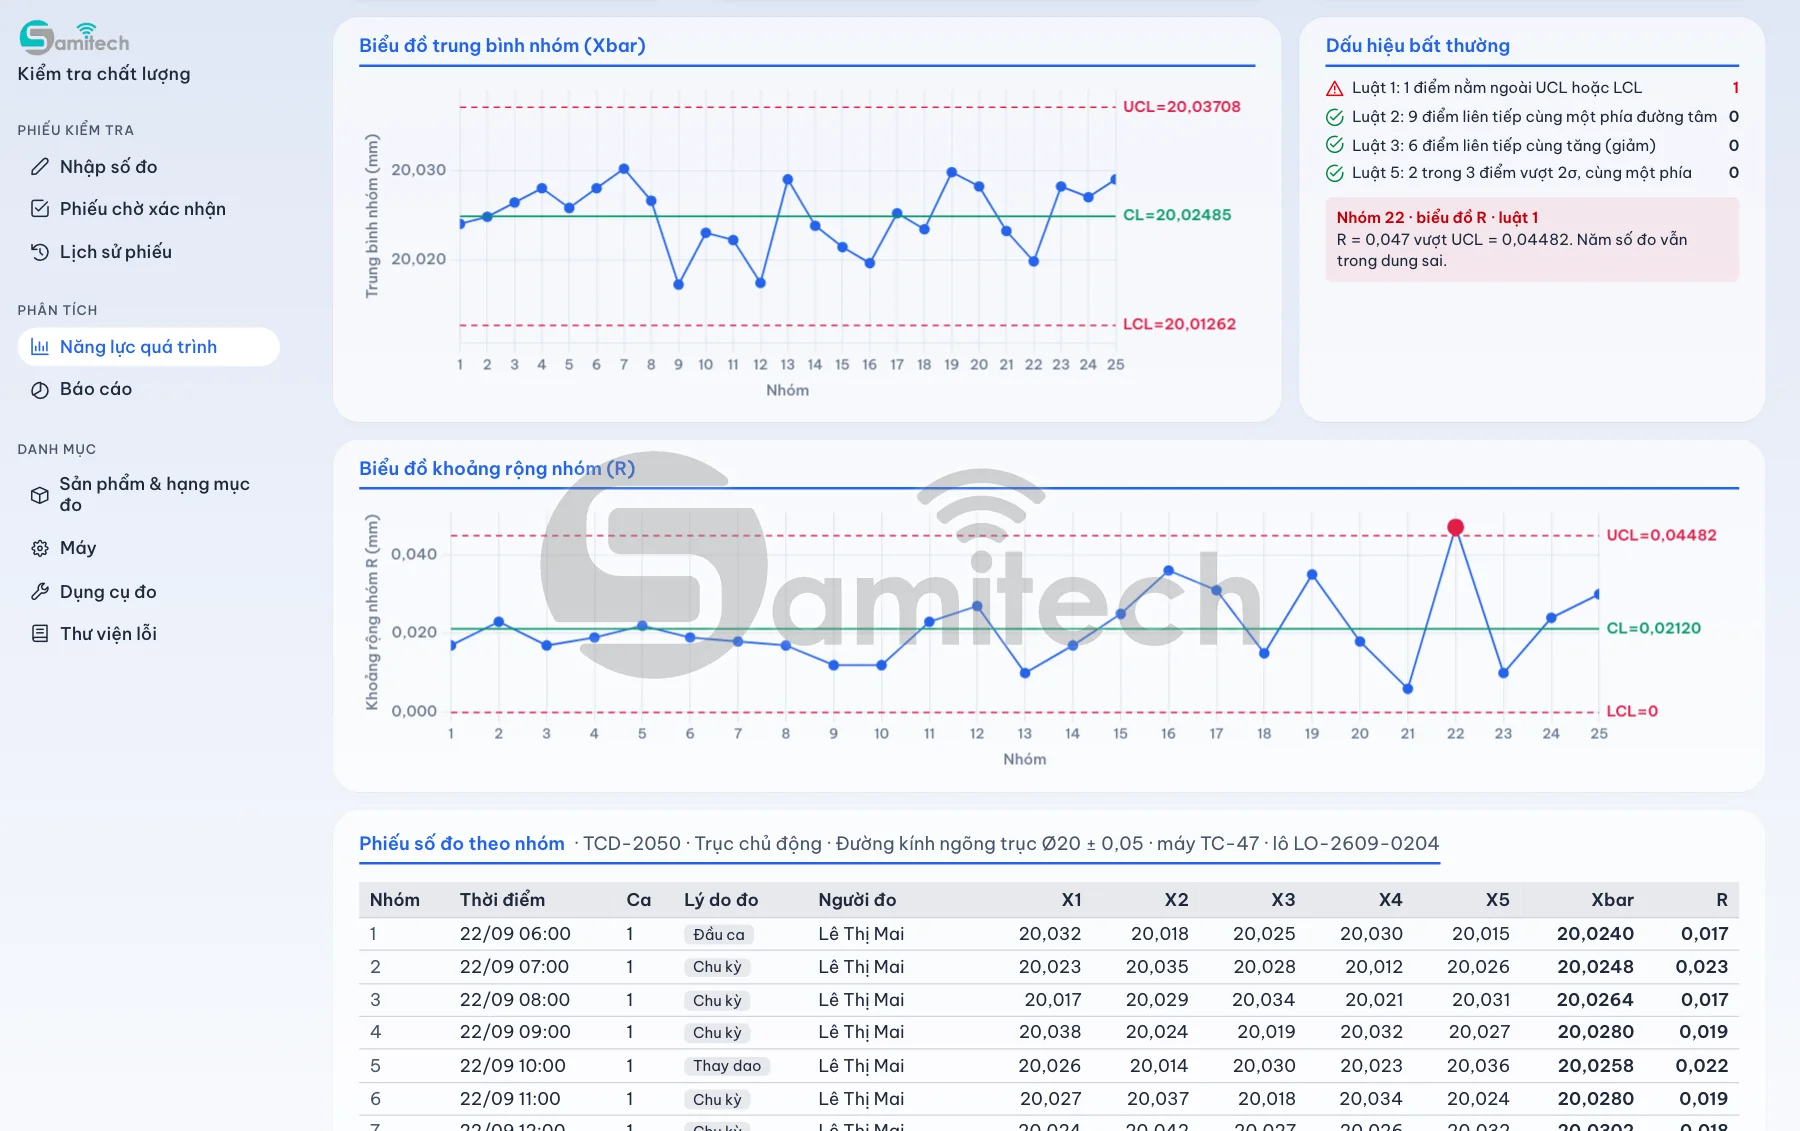
Khi R vọt lên, những chỗ thường nên xem trước ở một máy gia công:
- Dao: mẻ, cùn, hoặc vừa thay mà bắt chưa chặt;
- Đồ gá, kẹp phôi: lỏng, có phoi kẹt, phôi không tì đúng mặt chuẩn;
- Phôi: lô phôi không đồng đều về độ cứng, lượng dư;
- Phép đo: đổi dụng cụ đo, đổi người đo, đo sai vị trí.
Đó cũng là lý do mẫu phiếu ở cuối bài có cột lý do đo (đầu ca, chu kỳ, thay dao…): khi một nhóm bất thường, dòng ghi ngay cạnh nó thường là manh mối đầu tiên.
Tìm được nguyên nhân và đã xử lý thì bỏ nhóm 22 ra rồi tính lại giới hạn từ 24 nhóm còn lại: X̿ = 20,0251, R̄ = 0,0201 ⇒ Xbar: UCL 20,0367, LCL 20,0135 · R: UCL 0,0425. Cả 24 nhóm đều nằm trong giới hạn mới: đó là bộ giới hạn giữ cố định để theo dõi về sau. Còn nếu không tìm ra nguyên nhân, đừng bỏ điểm đó đi chỉ để biểu đồ trông đẹp: nó là một phần của quá trình thật.
Bốn dấu hiệu bất thường trên biểu đồ kiểm soát
Một điểm vượt giới hạn là dấu hiệu dễ thấy nhất, nhưng không phải duy nhất. Có những mẫu hình mà mọi điểm vẫn nằm trong giới hạn, nhưng xác suất để chúng xảy ra do tình cờ rất nhỏ. Bốn dấu hiệu dưới đây là phần hay dùng nhất của bộ luật Nelson (bộ luật Western Electric cũng gần giống). Nắm được bốn dấu hiệu này là đã bắt được phần lớn những lần quá trình thay đổi.
| Dấu hiệu | Thường có nghĩa là | Nguyên nhân hay gặp ở xưởng gia công |
|---|---|---|
| 1 điểm nằm ngoài UCL hoặc LCL | Một sự kiện đột ngột | Dao mẻ, kẹp phôi lệch, nhập offset sai, đo hoặc ghi nhầm |
| 9 điểm liên tiếp cùng một phía đường tâm | Tâm quá trình đã dời sang chỗ mới | Vừa thay dao hoặc bù dao, đổi lô phôi, đổi người cài đặt máy |
| 6 điểm liên tiếp cùng tăng hoặc cùng giảm | Có thứ đang trôi dần | Dao mòn, máy nóng dần lên trong ca, dung dịch làm mát thay đổi |
| 2 trong 3 điểm liên tiếp nằm ngoài vạch 2σ, cùng một phía | Tâm bắt đầu dời, báo sớm hơn dấu hiệu 1 | Như dòng trên, nhưng bắt được sớm hơn vài nhóm |
Vạch 2σ nằm ở hai phần ba khoảng cách từ đường tâm tới UCL (hoặc LCL). Ở ví dụ trên: 20,0330 và 20,0167. Một số tài liệu và phần mềm dùng 7 hoặc 8 điểm thay cho 9 ở dấu hiệu thứ hai: số nhỏ hơn thì báo sớm hơn, đổi lại dễ báo nhầm hơn. Với biểu đồ R, dấu hiệu 1 là dấu hiệu luôn được dùng.
Ba hình dưới đây dựng để minh hoạ, cùng giới hạn với ví dụ trên. Điểm đỏ là điểm mà mẫu hình vừa đủ để thành dấu hiệu, tức là lúc nên phản ứng.
| Xbar | Đường tâm | UCL | LCL | |
|---|---|---|---|---|
| 1 | 20,0236 | 20,0248 | 20,0371 | 20,0126 |
| 2 | 20,0262 | 20,0248 | 20,0371 | 20,0126 |
| 3 | 20,0219 | 20,0248 | 20,0371 | 20,0126 |
| 4 | 20,0271 | 20,0248 | 20,0371 | 20,0126 |
| 5 | 20,0258 | 20,0248 | 20,0371 | 20,0126 |
| 6 | 20,0283 | 20,0248 | 20,0371 | 20,0126 |
| 7 | 20,0266 | 20,0248 | 20,0371 | 20,0126 |
| 8 | 20,0291 | 20,0248 | 20,0371 | 20,0126 |
| 9 | 20,0255 | 20,0248 | 20,0371 | 20,0126 |
| 10 | 20,0279 | 20,0248 | 20,0371 | 20,0126 |
| 11 | 20,0262 | 20,0248 | 20,0371 | 20,0126 |
| 12 | 20,0287 | 20,0248 | 20,0371 | 20,0126 |
Điểm bất thường: 12
Dữ liệu dựng để minh hoạ. Từ điểm 4, mọi điểm đều nằm trên đường tâm dù không điểm nào chạm UCL; điểm 12 là điểm thứ 9 liên tiếp.
| Xbar | Đường tâm | UCL | LCL | |
|---|---|---|---|---|
| 1 | 20,0251 | 20,0248 | 20,0371 | 20,0126 |
| 2 | 20,0232 | 20,0248 | 20,0371 | 20,0126 |
| 3 | 20,0259 | 20,0248 | 20,0371 | 20,0126 |
| 4 | 20,0234 | 20,0248 | 20,0371 | 20,0126 |
| 5 | 20,0226 | 20,0248 | 20,0371 | 20,0126 |
| 6 | 20,0239 | 20,0248 | 20,0371 | 20,0126 |
| 7 | 20,0251 | 20,0248 | 20,0371 | 20,0126 |
| 8 | 20,0264 | 20,0248 | 20,0371 | 20,0126 |
| 9 | 20,0279 | 20,0248 | 20,0371 | 20,0126 |
| 10 | 20,0297 | 20,0248 | 20,0371 | 20,0126 |
Điểm bất thường: 10
Dữ liệu dựng để minh hoạ. Từ điểm 5 tới điểm 10, mỗi điểm cao hơn điểm trước: kiểu trôi thường gặp khi dao mòn dần.
| Xbar | Đường tâm | UCL | LCL | 2σ trên | 2σ dưới | |
|---|---|---|---|---|---|---|
| 1 | 20,0242 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 2 | 20,0229 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 3 | 20,0261 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 4 | 20,0251 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 5 | 20,0337 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 6 | 20,0298 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 7 | 20,0342 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 8 | 20,0255 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 9 | 20,0236 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
| 10 | 20,0262 | 20,0248 | 20,0371 | 20,0126 | 20,0330 | 20,0167 |
Điểm bất thường: 7
Dữ liệu dựng để minh hoạ. Điểm 5 và điểm 7 vượt vạch 2σ trên (màu cam), cả hai vẫn dưới UCL.
Chọn loại biểu đồ kiểm soát nào
Xbar-R chỉ là một trong nhiều loại biểu đồ kiểm soát. Loại nào hợp tuỳ vào số liệu là gì và lấy mẫu thế nào:
| Số liệu | Cách lấy mẫu | Biểu đồ |
|---|---|---|
| Số đo (kích thước, khối lượng, lực…) | Nhóm nhỏ, dưới 10 chi tiết | Xbar-R |
| Số đo | Nhóm từ 10 chi tiết trở lên | Xbar-S (dùng độ lệch chuẩn của nhóm thay cho R) |
| Số đo | Mỗi lần chỉ đo 1 chi tiết: hàng ít, đo phá huỷ, đo lâu | I-MR (giá trị cá thể và khoảng chênh liền kề) |
| Đếm chi tiết lỗi | Cỡ mẫu thay đổi giữa các lần | p (tỷ lệ lỗi) |
| Đếm chi tiết lỗi | Cỡ mẫu cố định | np (số chi tiết lỗi) |
| Đếm số lỗi trên mỗi đơn vị (vết xước trên một tấm, lỗi hàn trên một bo mạch) | Đơn vị cùng cỡ | c |
| Đếm số lỗi trên mỗi đơn vị | Đơn vị khác cỡ nhau | u (số lỗi trên một đơn vị diện tích, chiều dài…) |
Ở nhà máy gia công, nơi đặc tính quan trọng là kích thước, gần như mọi trường hợp rơi vào ba dòng đầu. Biểu đồ đếm lỗi (p, np, c, u) có ích ở những khâu chỉ phân loại đạt / không đạt, nhưng nhạy kém hơn nhiều: phải chờ có hàng lỗi mới thấy, trong khi biểu đồ số đo thấy quá trình lệch từ lúc mọi chi tiết vẫn còn đạt. Bài Cp, Cpk là gì trong sản xuất có một ví dụ đo từng chi tiết theo kiểu I-MR, 30 số đo.
Vẽ biểu đồ Xbar-R bằng Excel
Excel không có loại biểu đồ kiểm soát dựng sẵn, nhưng chỉ cần vài công thức và một biểu đồ đường. Giả sử năm số đo của mỗi nhóm nằm ở các cột G:K, nhóm đầu ở hàng 14, 25 nhóm tới hàng 38:
| Ô | Tính gì | Công thức |
|---|---|---|
| L14 (kéo xuống tới L38) | Xbar của nhóm | =AVERAGE(G14:K14) |
| M14 (kéo xuống tới M38) | R của nhóm | =MAX(G14:K14)-MIN(G14:K14) |
| E40 | X̿ | =AVERAGE(L14:L38) |
| E41 | R̄ | =AVERAGE(M14:M38) |
| E42 | UCL của Xbar | =E40+0.577*E41 |
| E43 | LCL của Xbar | =E40-0.577*E41 |
| E44 | UCL của R | =2.114*E41 |
Để vẽ, thêm các cột chép lại giá trị đường tâm và giới hạn ở mọi hàng (ví dụ =$E$42), rồi chọn Xbar cùng ba cột đó và chèn biểu đồ đường (Line). Làm tương tự với R. Ba chỗ hay vấp:
- Máy cài định dạng số kiểu Việt thì các đối số ngăn bằng dấu chấm phẩy và số thập phân viết 0,577: =E40+0,577*E41.
- Tắt chế độ đường làm trơn (Smoothed line): đường cong trơn vẽ ra những giá trị nằm giữa hai nhóm, mà các giá trị đó không có thật.
- Khi đã đủ 20 – 25 nhóm ổn định, chép giá trị giới hạn ra ô riêng và giữ cố định, đừng để công thức tự tính lại theo mọi nhóm mới.
Tải mẫu check sheet có biểu đồ Xbar-R — phiếu ghi số đo 25 nhóm × 5 mẫu, có cột lý do đo, đã có sẵn công thức Xbar, R, giới hạn kiểm soát, Cp, Cpk và hai biểu đồ. Dữ liệu điền sẵn là đúng 25 nhóm của ví dụ trên, và nhóm 22 được tự đánh dấu "XEM NGAY"; xoá đi rồi ghi số của mình.
Biểu đồ kiểm soát và Cp, Cpk: ổn định trước, năng lực sau
Biểu đồ kiểm soát trả lời quá trình có ổn định không. Cp, Cpk trả lời quá trình ổn định đó có làm ra hàng nằm gọn trong dung sai không. Thứ tự không đảo được: Cpk là một lời dự báo, và chỉ dự báo được một quá trình đã ổn định.
Với ví dụ trên, sau khi bỏ nhóm 22: σ = R̄ / d₂ = 0,0201 / 2,326 ≈ 0,0087 mm, nên Cp ≈ 1,93 nhưng Cpk ≈ 0,96. Máy đủ chính xác, nhưng tâm 20,025 đang lệch lên phía USL khoảng 0,025 mm. Biểu đồ Xbar không báo gì vì quá trình lệch đều đặn. Biểu đồ kiểm soát so quá trình với chính nó, không so với bản vẽ. Phát hiện độ lệch so với dung sai là việc của Cp, Cpk. Công thức và cách đọc đầy đủ nằm trong bài Cp, Cpk là gì trong sản xuất.
Ở nhà máy gia công cơ khí: biểu đồ đi ra từ check sheet
Ở các nhà máy gia công cơ khí chính xác linh kiện ô tô mà chúng tôi đã làm việc cùng, kích thước được đo theo những nhịp định sẵn — theo chu kỳ, khi thay dao, sản phẩm đầu và cuối lô, đầu và cuối ca — ở cả nguyên liệu đầu vào, trong sản xuất và lúc xuất hàng. Chính các số đo đó được dùng để vẽ biểu đồ Xbar-R, histogram, tìm điểm bất thường và tính Cp, Cpk.
Giá trị của biểu đồ kiểm soát nằm ở độ trễ: biểu đồ vẽ xong cuối tuần thì chỉ còn là báo cáo, còn biểu đồ cập nhật ngay khi người đứng máy nhập số đo thì báo được lúc quá trình vừa lệch, trước khi nó ra hàng hỏng. Khi số mã hàng và số đặc tính tăng lên, việc chép số từ phiếu giấy sang Excel bắt đầu không theo kịp — bài check sheet là gì có nói những dấu hiệu nhận ra lúc đó. Samitech làm phần mềm và IoT cho nhà máy sản xuất, trong đó có check sheet điện tử và phân tích chất lượng; xem thêm ở trang giải pháp.
Câu hỏi liên quan
Biểu đồ kiểm soát là gì?
Biểu đồ Xbar-R là gì?
Cách tính UCL, LCL của biểu đồ Xbar-R thế nào?
Cần bao nhiêu nhóm để vẽ biểu đồ kiểm soát?
Điểm nằm ngoài giới hạn kiểm soát thì phải làm gì?
Khi nào dùng I-MR thay cho Xbar-R?
Biểu đồ kiểm soát và Cpk khác nhau thế nào?
Bắt đầu từ một buổi khảo sát
Kể cho chúng tôi nghe nhà máy của bạn đang vướng ở đâu. Không cần chuẩn bị tài liệu gì trước.