Cp, Cpk là gì trong sản xuất? Công thức, cách tính bằng Excel và bao nhiêu là đạt
Cp và Cpk là hai chỉ số năng lực quá trình trong sản xuất: chúng cho biết một máy, một công đoạn có làm ra sản phẩm nằm gọn trong dung sai bản vẽ hay không. Cp so bề rộng dung sai với độ phân tán của quá trình; Cpk xét thêm quá trình có nằm giữa dung sai hay đang lệch về một phía. Mức hay gặp nhất được coi là đạt là Cpk ≥ 1,33. Bài này đi từ công thức tới cách tính Cpk bằng Excel trên một ví dụ 30 số đo, kèm tệp Excel tính sẵn để tải về.
Cp, Cpk là gì trong sản xuất
Hãy hình dung một chiếc xe chạy trong làn đường. Bề rộng làn là dung sai (từ giới hạn dưới LSL tới giới hạn trên USL trên bản vẽ); bề rộng xe là độ phân tán tự nhiên của quá trình — các chi tiết làm ra không bao giờ giống hệt nhau.
- Cp hỏi: xe hẹp hơn làn bao nhiêu lần? Nếu đi chính giữa, xe có lọt làn không. Cp chỉ nhìn bề rộng, không quan tâm xe đang ở đâu.
- Cpk hỏi: xe cách vạch gần nhất bao xa? Xe hẹp mấy mà đi lấn sát một bên thì vẫn quẹt vạch.
| Chỉ số | Trả lời câu hỏi | Nhìn vào |
|---|---|---|
| Cp | Máy, quá trình có đủ chính xác cho dung sai này không? | Chỉ độ phân tán |
| Cpk | Quá trình đang làm ra hàng tốt tới mức nào? | Độ phân tán và vị trí tâm |
Cp, Cpk thuộc SPC (kiểm soát quá trình bằng thống kê), không thuộc bộ 7 công cụ QC. Số liệu để tính chúng thường đến từ một phiếu ghi số đo theo nhịp đã định — xem bài check sheet là gì.
Trong xét nghiệm máu cũng có chỉ số CPK, nhưng đó là tên một loại men trong cơ thể, không liên quan. Bài này chỉ nói về Cpk trong quản lý chất lượng sản xuất.
Công thức tính Cp, Cpk
- Cp = (USL − LSL) / 6σ
- CPU = (USL − X̄) / 3σ — khoảng cách từ tâm quá trình tới giới hạn trên
- CPL = (X̄ − LSL) / 3σ — khoảng cách từ tâm quá trình tới giới hạn dưới
- Cpk = min(CPU, CPL) — lấy phía gần mép hơn
| Ký hiệu | Nghĩa |
|---|---|
| USL, LSL | Giới hạn trên, giới hạn dưới theo bản vẽ (kích thước danh nghĩa ± dung sai) |
| X̄ | Trung bình của các số đo — tâm quá trình |
| σ | Độ lệch chuẩn — độ phân tán của quá trình |
Vì sao là 6σ? Với số liệu có phân bố chuẩn (hình chuông), khoảng từ X̄ − 3σ tới X̄ + 3σ chứa 99,73% số chi tiết. Đó là "bề rộng tự nhiên" của quá trình. Cp = 1 nghĩa là bề rộng này vừa khít dung sai; Cp = 2 nghĩa là dung sai rộng gấp đôi.
Cpk luôn nhỏ hơn hoặc bằng Cp. Hai số bằng nhau khi quá trình nằm đúng giữa dung sai; Cpk càng nhỏ hơn Cp bao nhiêu, quá trình càng lệch tâm bấy nhiêu.
Đặc tính chỉ có một giới hạn — độ nhám, độ đảo, độ đồng tâm chỉ có giới hạn trên; lực kéo đứt, độ cứng tối thiểu chỉ có giới hạn dưới — thì không tính được Cp. Khi đó Cpk chính là CPU (hoặc CPL) của phía có giới hạn.
Chữ σ: chỗ hay tính sai nhất, và Cpk khác Ppk thế nào
Cùng một công thức, nhưng σ lấy từ đâu quyết định con số mang tên gì:
| Chỉ số | σ dùng | Ước lượng thế nào |
|---|---|---|
| Cp, Cpk — năng lực ngắn hạn | σ trong nhóm | R̄ / d₂ (đo theo nhóm) hoặc MR̄ / 1,128 (đo từng chi tiết) |
| Pp, Ppk — năng lực dài hạn | σ tổng | Độ lệch chuẩn của toàn bộ số liệu (hàm STDEV.S trong Excel) |
- R̄ / d₂: khi mỗi lần đo vài chi tiết liên tiếp (một nhóm con), R là hiệu số lớn nhất − nhỏ nhất của nhóm, R̄ là trung bình các R, d₂ là hằng số tra bảng: 1,128 (nhóm 2) · 1,693 (nhóm 3) · 2,059 (nhóm 4) · 2,326 (nhóm 5).
- MR̄ / 1,128: khi mỗi lần chỉ đo một chi tiết, MR là chênh lệch giữa hai lần đo liền nhau, MR̄ là trung bình các MR.
σ trong nhóm chỉ thấy độ phân tán giữa các chi tiết làm liền nhau. σ tổng thấy thêm mọi thay đổi giữa các lần đo: dao mòn dần, máy nóng lên, đổi ca, đổi lô phôi. Vì vậy:
- Cpk ≈ Ppk — quá trình không trôi đáng kể giữa các lần đo.
- Cpk lớn hơn Ppk nhiều — máy có khả năng làm tốt, nhưng quá trình đang trôi. Việc cần làm là tìm thứ gây trôi, không phải sửa máy.
⚠️ Nhiều bảng tính trên mạng tính "Cpk" bằng độ lệch chuẩn của toàn bộ số liệu. Gọi đúng tên thì đó là Ppk. Khi gửi số cho khách hàng, hãy ghi rõ σ được tính theo cách nào.
Cách tính Cpk: ví dụ 30 số đo
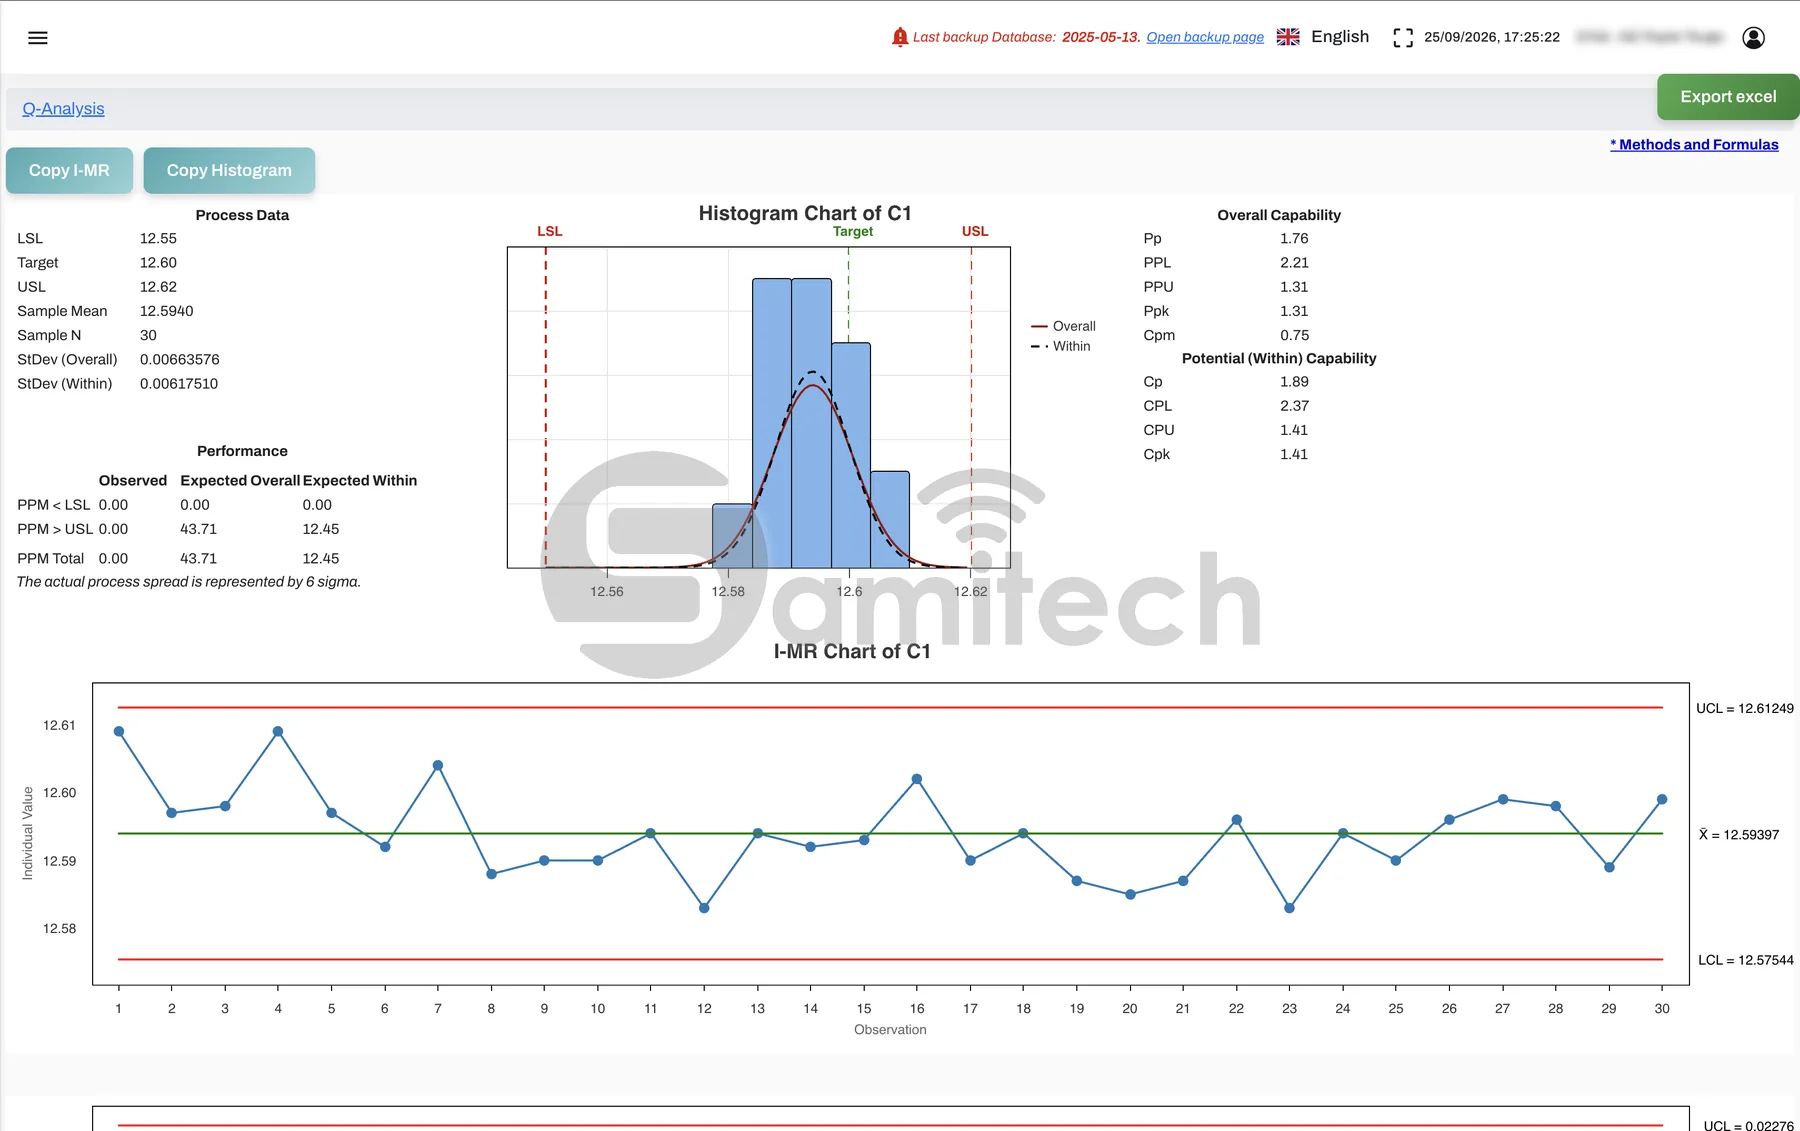
Ngõng trục có đường kính Ø25 ± 0,02 mm ⇒ USL = 25,020, LSL = 24,980. Mỗi lần đo một chi tiết, đã đo 30 lần theo đúng thứ tự:
25,008 · 25,006 · 25,001 · 25,007 · 25,011 · 25,008 · 25,007 · 25,001 · 25,005 · 25,013 · 25,007 · 25,004 · 25,010 · 25,009 · 25,009 · 25,013 · 25,008 · 25,012 · 25,000 · 25,001 · 25,003 · 25,006 · 25,003 · 25,003 · 25,012 · 25,005 · 25,008 · 25,008 · 25,004 · 25,008
- Tâm quá trình: X̄ = tổng 30 số / 30 = 750,200 / 30 = 25,0067
- Chênh lệch liền kề: 29 giá trị MR (|25,006 − 25,008| = 0,002; |25,001 − 25,006| = 0,005; …), tổng 0,116 ⇒ MR̄ = 0,116 / 29 = 0,0040
- σ trong nhóm: 0,0040 / 1,128 = 0,00355
- Cp = (25,020 − 24,980) / (6 × 0,00355) = 0,040 / 0,0213 = 1,88
- CPU = (25,020 − 25,0067) / (3 × 0,00355) = 1,25 · CPL = (25,0067 − 24,980) / (3 × 0,00355) = 2,51 ⇒ Cpk = 1,25
- Thêm Pp, Ppk: σ tổng (độ lệch chuẩn của 30 số) = 0,00367 ⇒ Pp = 1,82 · Ppk = 1,21
Đọc bốn con số cùng nhau:
- Cp 1,88 — quá trình đủ hẹp, dung sai còn dư nhiều.
- Cpk 1,25 — thấp hơn hẳn Cp, vì tâm 25,0067 lệch +0,0067 mm về phía USL. Dưới mức 1,33 hay gặp.
- Ppk 1,21 ≈ Cpk 1,25 — quá trình không trôi đáng kể suốt 30 lần đo.
- ⇒ Việc cần làm: chỉnh bù dao đưa tâm về 25,000. Khi đó Cpk tăng lên bằng Cp, khoảng 1,88. Không cần máy mới.
| Ví dụ: hẹp, lệch tâm, Cpk 1,25 | Đã chỉnh tâm, Cpk 1,88 | Phân tán rộng, Cpk 0,83 | |
|---|---|---|---|
| 24,970 | 0 | 0 | 0,1 |
| 24,972 | 0 | 0 | 0,2 |
| 24,974 | 0 | 0 | 0,5 |
| 24,976 | 0 | 0 | 1,1 |
| 24,978 | 0 | 0 | 2,3 |
| 24,980 | 0 | 0 | 4,4 |
| 24,982 | 0 | 0 | 8 |
| 24,984 | 0 | 0 | 13,6 |
| 24,986 | 0 | 0,1 | 21,7 |
| 24,988 | 0 | 0,8 | 32,5 |
| 24,990 | 0 | 4,6 | 45,7 |
| 24,992 | 0,1 | 18,6 | 60,5 |
| 24,994 | 0,4 | 55,1 | 75,2 |
| 24,996 | 2,7 | 119,5 | 87,8 |
| 24,998 | 12,1 | 190,2 | 96,4 |
| 25,000 | 39,7 | 222,1 | 99,5 |
| 25,002 | 95,5 | 190,2 | 96,4 |
| 25,004 | 168,6 | 119,5 | 87,8 |
| 25,006 | 218,3 | 55,1 | 75,2 |
| 25,008 | 207,3 | 18,6 | 60,5 |
| 25,010 | 144,4 | 4,6 | 45,7 |
| 25,012 | 73,8 | 0,8 | 32,5 |
| 25,014 | 27,7 | 0,1 | 21,7 |
| 25,016 | 7,6 | 0 | 13,6 |
| 25,018 | 1,5 | 0 | 8 |
| 25,020 | 0,2 | 0 | 4,4 |
| 25,022 | 0 | 0 | 2,3 |
| 25,024 | 0 | 0 | 1,1 |
| 25,026 | 0 | 0 | 0,5 |
| 25,028 | 0 | 0 | 0,2 |
| 25,030 | 0 | 0 | 0,1 |
Vạch dọc: LSL tại 24,980 · USL tại 25,020
Dựng từ phân bố chuẩn, dữ liệu mẫu: mỗi điểm là số chi tiết trên 1.000 rơi vào khoảng 0,002 mm quanh số đo đó. Đường xanh là ví dụ trong bài; đường lục là sau khi chỉnh tâm; đường cam phân tán rộng hơn gấp đôi nên tràn qua cả hai vạch.
Ví dụ này đo từng chi tiết nên dùng MR̄. Nếu mỗi lần đo một nhóm 5 chi tiết thì σ = R̄ / 2,326 — bài check sheet là gì có một ví dụ tính theo nhóm như vậy, đi qua cả biểu đồ kiểm soát Xbar-R.
Cpk bao nhiêu là đạt
Mức hay gặp nhất là Cpk ≥ 1,33 cho quá trình đang chạy ổn định. Nhiều khách hàng ngành ô tô đòi ≥ 1,67 cho quá trình mới hoặc cho đặc tính đặc biệt. Con số cụ thể nằm trong yêu cầu của từng khách hàng, nên hãy đọc sổ tay nhà cung cấp hoặc hợp đồng thay vì tự đặt.
Mỗi mức Cpk tương ứng với một khoảng cách từ tâm tới mép dung sai, và một lượng hàng ngoài dung sai có thể ước tính được:
| Cpk (mép gần nhất cách tâm) | Hàng ngoài dung sai, ước tính | Đọc thế nào |
|---|---|---|
| 0,67 (2σ) | khoảng 44.000 ppm (4,4%) | Đang ra hàng hỏng thường xuyên |
| 1,00 (3σ) | khoảng 2.700 ppm (0,27%) | Vừa chạm mép — chưa đạt |
| 1,33 (4σ) | khoảng 66 ppm | Mức hay gặp nhất cho quá trình đang chạy |
| 1,67 (5σ) | khoảng 0,5 ppm | Mức nhiều khách ô tô đòi cho quá trình mới |
| 2,00 (6σ) | khoảng 0,002 ppm | Rất dư |
ppm là số chi tiết trên một triệu. Cột ước tính giả định số liệu có phân bố chuẩn và quá trình nằm đúng giữa dung sai (hàng lọt ra ở cả hai phía). Quá trình lệch tâm thì gần như toàn bộ hàng lỗi rơi về phía gần, nên con số chỉ còn khoảng một nửa.
Cpk chưa đạt thì làm gì? Đọc Cp và Cpk cùng nhau để biết vấn đề nằm ở đâu:
| Tình huống | Vấn đề | Hướng xử lý |
|---|---|---|
| Cp đạt, Cpk không đạt | Quá trình lệch tâm | Chỉnh tâm: bù dao, chỉnh offset, chỉnh đồ gá — thường là việc nhanh nhất |
| Cp không đạt | Quá trình phân tán quá rộng | Tìm nguồn phân tán: dao, đồ gá, độ cứng vững của máy, phôi không đồng đều — và cả dụng cụ đo: panme đọc lệch mỗi lần một khác cũng làm σ phình to |
| Cpk tốt hơn Ppk nhiều | Quá trình trôi giữa các lần đo | Xem biểu đồ kiểm soát theo thời gian: trôi dần (dao mòn), nhảy bậc (thay dao, đổi ca) |
Trong lúc chờ cải tiến, đặc tính có Cpk dưới mức yêu cầu thường phải kiểm 100% để chặn hàng lỗi — tốn người, và là lý do đáng nhất để sửa quá trình sớm.
Cách tính Cpk bằng Excel
Excel không có hàm Cpk dựng sẵn, nhưng chỉ cần vài công thức cơ bản. Giả sử 30 số đo nằm ở B2:B31 theo đúng thứ tự đo, USL ở ô F2, LSL ở ô F3:
| Ô | Tính gì | Công thức |
|---|---|---|
| C3 (kéo xuống tới C31) | MR — chênh lệch với lần đo trước | =ABS(B3-B2) |
| F4 | X̄ — trung bình | =AVERAGE(B2:B31) |
| F5 | MR̄ | =AVERAGE(C3:C31) |
| F6 | σ trong nhóm | =F5/1.128 |
| F7 | σ tổng | =STDEV.S(B2:B31) |
| F8 | Cp | =(F2-F3)/(6*F6) |
| F9 | Cpk | =MIN(F2-F4,F4-F3)/(3*F6) |
| F10 | Pp | =(F2-F3)/(6*F7) |
| F11 | Ppk | =MIN(F2-F4,F4-F3)/(3*F7) |
Ba chỗ hay vấp:
- Máy cài định dạng số kiểu Việt (dấu phẩy thập phân) thì các đối số ngăn bằng dấu chấm phẩy và số thập phân viết 1,128: =MIN(F2-F4;F4-F3)/(3*F6).
- Dùng STDEV.S (độ lệch chuẩn mẫu), không dùng STDEV.P.
- Thứ tự số đo quan trọng với MR: dán số theo đúng thứ tự đo, đừng sắp xếp lại. Sắp xếp xong thì MR̄ nhỏ đi, và Cpk đẹp lên một cách giả tạo.
Tải tệp Excel tính Cp, Cpk — dán một cột số đo (tối đa 200 giá trị), nhập USL, LSL và cỡ nhóm (1 – 5), tệp tự tính Cp, Cpk, Pp, Ppk, CPU, CPL, ước tính ppm và vẽ histogram. 30 số điền sẵn là đúng ví dụ ở trên, để thấy các công thức chạy; xoá đi rồi dán số của mình.
Cpk chỉ có nghĩa khi quá trình đã ổn định
Cpk là một lời dự báo: nếu quá trình cứ chạy như thế này, hàng làm ra sẽ nằm trong dung sai tốt tới mức nào. Dự báo chỉ đúng khi quá trình ổn định — tức biểu đồ kiểm soát không có dấu hiệu bất thường nào. Tính Cpk trên một quá trình đang trôi cho ra một con số đẹp hoặc xấu một cách tình cờ, và không nói được gì về lô tiếp theo.
Ba điều kiện nữa, thường bị bỏ qua:
- Đủ số liệu. Hướng dẫn SPC thông dụng khuyên khoảng 25 nhóm, cỡ 100 giá trị cho một nghiên cứu năng lực chính thức. Với 30 giá trị, con số dao động nhiều hơn người ta nghĩ: Cpk 1,25 của ví dụ trên, tính theo công thức gần đúng thông dụng, có khoảng tin cậy 95% vào cỡ 0,91 – 1,60. Nghĩa là cùng một quá trình, đo lại 30 chi tiết khác có thể ra Cpk dưới 1 hoặc trên 1,5.
- Một quá trình, một con số. Tính riêng cho từng đặc tính trên từng máy. Gộp số đo của hai máy, hai đồ gá vào một Cpk là trộn hai quá trình, và histogram thường hiện ra hai đỉnh.
- Phân bố gần chuẩn. Công thức ở trên giả định hình chuông. Một số đặc tính một phía như độ đảo, độ nhám thường lệch hẳn về một bên; khi đó cần cách tính dành cho phân bố không chuẩn, nếu không con số ppm ước tính sẽ sai.
Ở nhà máy gia công cơ khí: Cpk đi ra từ check sheet
Ở các nhà máy gia công cơ khí chính xác linh kiện ô tô mà chúng tôi đã làm việc cùng, Cpk không phải con số tính một lần để nộp hồ sơ. Kích thước được đo theo những nhịp định sẵn — theo chu kỳ, khi thay dao, sản phẩm đầu và cuối lô, đầu và cuối ca — ở cả nguyên liệu đầu vào, trong sản xuất và lúc xuất hàng. Chính các số đo đó được dùng để vẽ biểu đồ kiểm soát, histogram, tìm điểm bất thường và tính Cp, Cpk.
Cách làm này cho một lợi thế mà phiếu chỉ ghi OK/NG không có: thấy quá trình đang lệch trước khi nó ra hàng hỏng. Ở ví dụ trên, cả 30 chi tiết đều đạt — một phiếu OK/NG sẽ không cho ai biết rằng máy đang cắt lệch 0,0067 mm và chỉ cần một lần bù dao để Cpk từ 1,25 lên gần 1,9.
Khi số mã hàng và số đặc tính tăng lên, việc chép số từ phiếu giấy sang Excel rồi mới tính Cpk bắt đầu không theo kịp — bài check sheet là gì có nói những dấu hiệu nhận ra lúc đó. Samitech làm phần mềm và IoT cho nhà máy sản xuất, trong đó có check sheet điện tử và phân tích chất lượng; xem thêm ở trang giải pháp.
Câu hỏi liên quan
Cpk là gì trong sản xuất?
Cp và Cpk khác nhau thế nào?
Công thức tính Cpk là gì?
Cpk bao nhiêu là đạt?
Cpk và Ppk khác nhau thế nào?
Tính Cpk bằng Excel thế nào?
Cần bao nhiêu số đo để tính Cpk?
Cpk âm nghĩa là gì?
Bắt đầu từ một buổi khảo sát
Kể cho chúng tôi nghe nhà máy của bạn đang vướng ở đâu. Không cần chuẩn bị tài liệu gì trước.