IoT trong sản xuất: 5 cách lấy dữ liệu từ máy, kể cả máy đời cũ — đèn tháp, cảm biến, Modbus RS485, FOCAS, MTConnect
IoT trong sản xuất là việc để máy tự báo nó đang chạy hay dừng, đã làm ra bao nhiêu sản phẩm, đang ở thông số nào — lên phần mềm, liên tục, không qua tay người ghi chép. Phần mềm để xem số thì nhiều. Phần khó nằm ở mắt xích đầu tiên: lấy được tín hiệu ra khỏi máy, nhất là máy đời cũ không có lấy một cổng dữ liệu. Bài này đi qua năm cách làm việc đó, xếp từ máy đơn giản nhất tới máy có bộ điều khiển hiện đại, và cách chọn cho từng máy trong xưởng.
IoT trong sản xuất gồm những tầng nào
Một hệ thống IoT trong nhà máy, dù lớn hay nhỏ, đều đi qua cùng một con đường:
Thiết bị biên (còn gọi là gateway, edge device) là cái hộp nhỏ gắn ở máy: nó đọc tín hiệu, gắn giờ, giữ tạm khi mất mạng, rồi đẩy lên máy chủ. Ba tầng sau gần như giống nhau ở mọi nhà máy. Tầng đầu — nối vào máy bằng đường nào — thì mỗi máy một khác, và đó là chỗ quyết định dự án chạy được hay không.
Máy của bạn hợp cách nào
Câu hỏi đầu tiên không phải "dùng công nghệ gì", mà là máy đang có sẵn thứ gì để đọc:
| Cách | Hợp với máy | Đọc được gì | Can thiệp vào máy |
|---|---|---|---|
| 1. Đèn tháp và bộ đếm | Máy đời cũ, máy không có cổng dữ liệu | Chạy, dừng, cảnh báo, số chu kỳ | Đấu song song vào dây đèn và bộ đếm |
| 2. Cảm biến, công tắc hành trình, rơ-le | Máy không có đèn tháp, không có bộ điều khiển | Trạng thái, nhịp chu kỳ | Đấu song song, hoặc gắn thêm cảm biến |
| 3. Modbus RS485 | PLC, đồng hồ điện, biến tần, cảm biến có cổng RS485 | Mọi giá trị thiết bị công bố trong bảng thanh ghi | Không — đọc qua cổng có sẵn |
| 4. FOCAS | Máy CNC dùng bộ điều khiển Fanuc | Trạng thái, chương trình, bộ đếm, tải trục chính, báo động | Không — nối dây mạng vào bộ điều khiển |
| 5. MTConnect | Bộ điều khiển hỗ trợ chuẩn MTConnect | Như FOCAS, theo một chuẩn chung nhiều hãng | Không — đọc qua dây mạng |
Một xưởng thường có cả năm loại máy cùng lúc. Chọn một thiết bị biên đọc được nhiều đường, thay vì mỗi loại máy một hệ thống riêng, là điều nên hỏi ngay từ đầu.
Cách 1: đèn tháp và bộ đếm sản phẩm — cho máy không có cổng dữ liệu
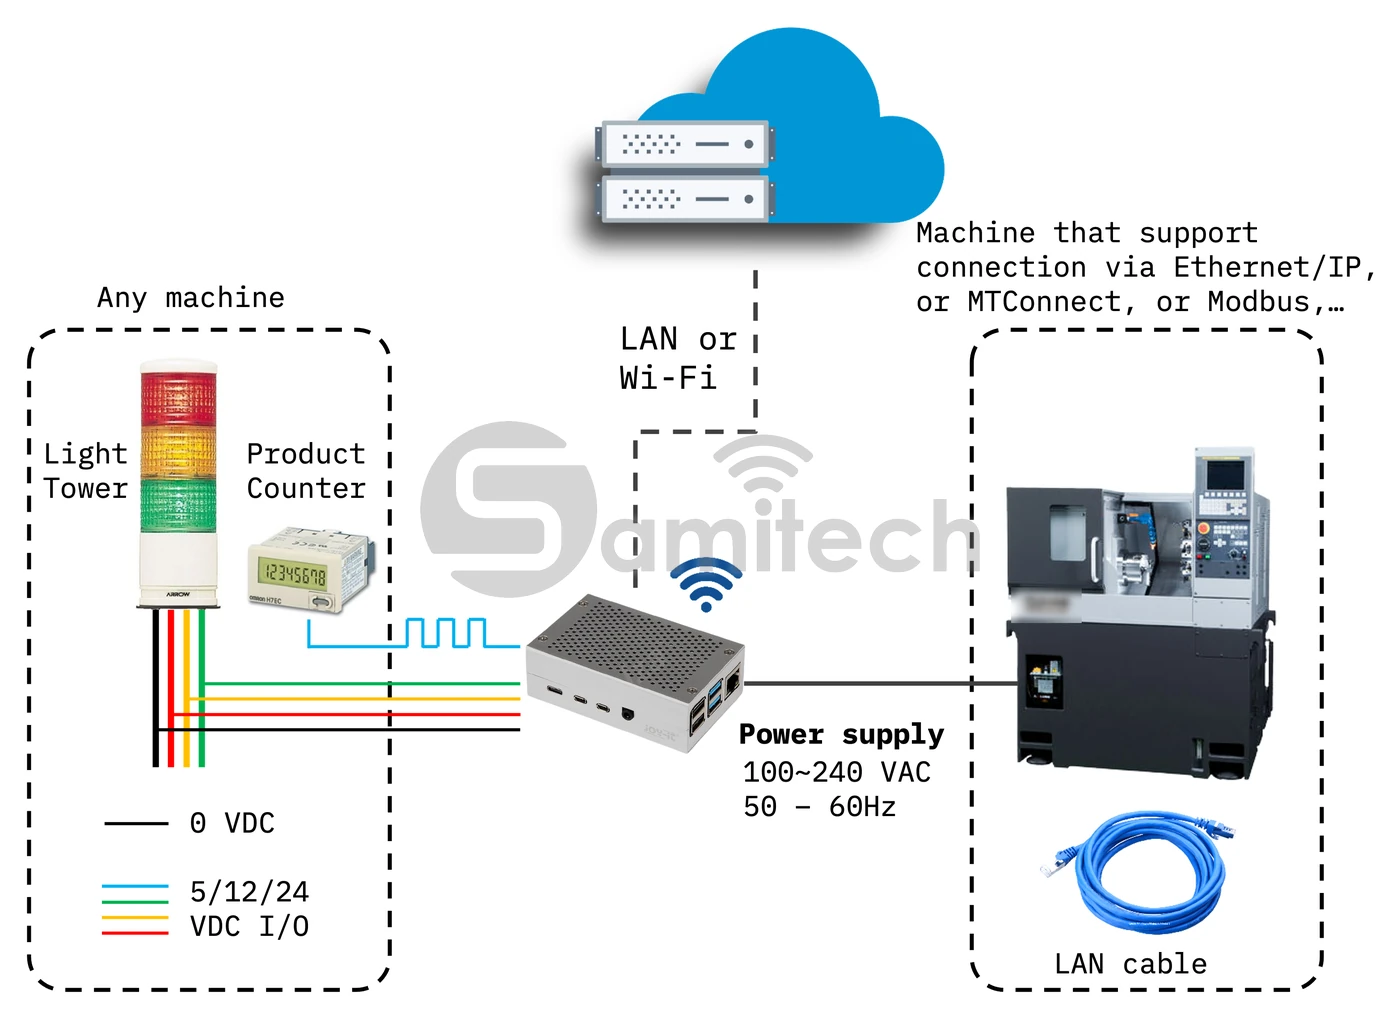
Gần như máy nào cũng có đèn tháp: xanh là chạy, vàng là chờ hoặc cảnh báo, đỏ là dừng hoặc lỗi. Mỗi màu đèn sáng lên là vì có một mức điện chạy tới nó — thường là 24 VDC, có máy 12, 5 hay 0 VDC. Đọc được mức điện đó là biết máy đang ở trạng thái nào, mà không cần máy "nói" được giao thức gì. Bộ đếm sản phẩm cũng vậy: mỗi lần đếm là một xung điện, và thiết bị biên đếm lại được đúng số xung đó.
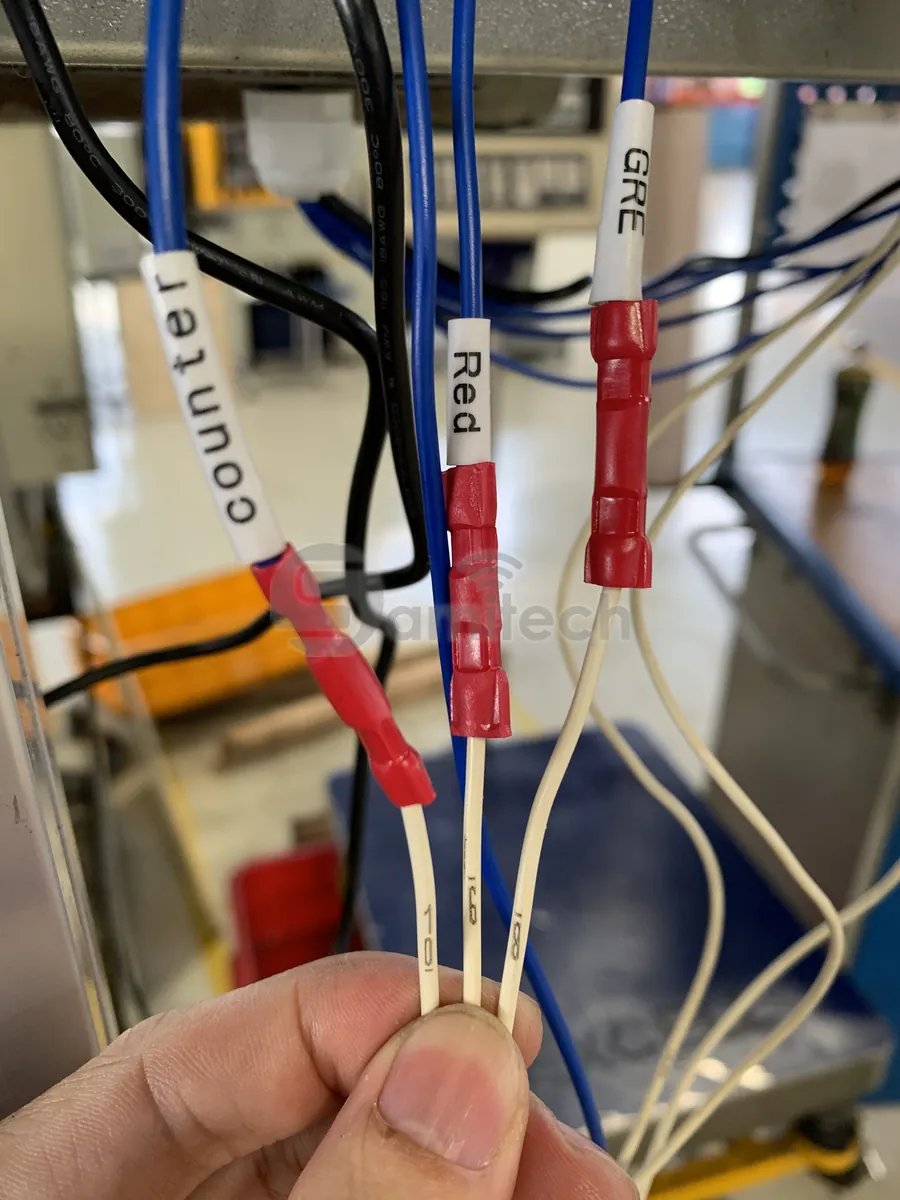
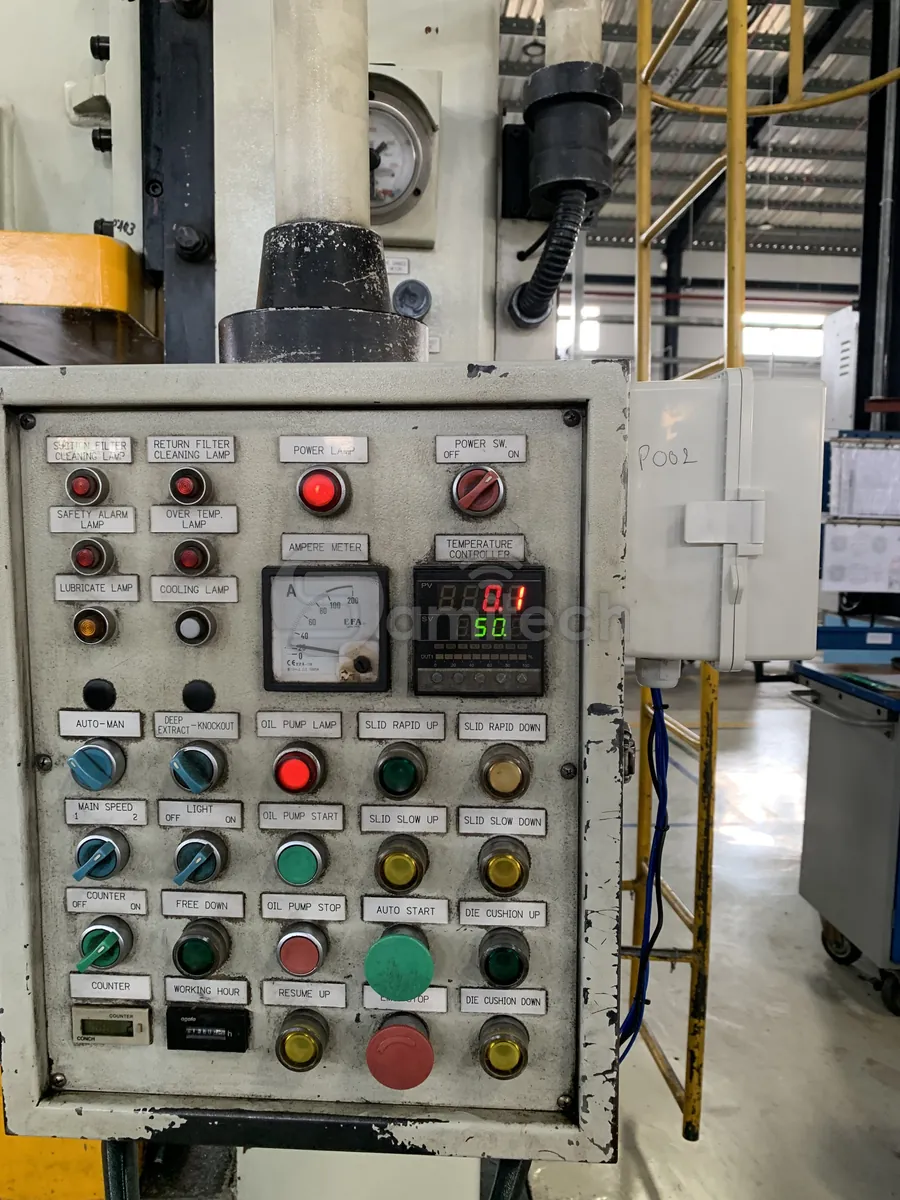
Dây tín hiệu được đấu song song vào mạch sẵn có, không sửa mạch điều khiển của máy. Đó là lý do cách này lắp được cho máy mấy chục năm tuổi, bảng điều khiển toàn nút bấm và đồng hồ kim.
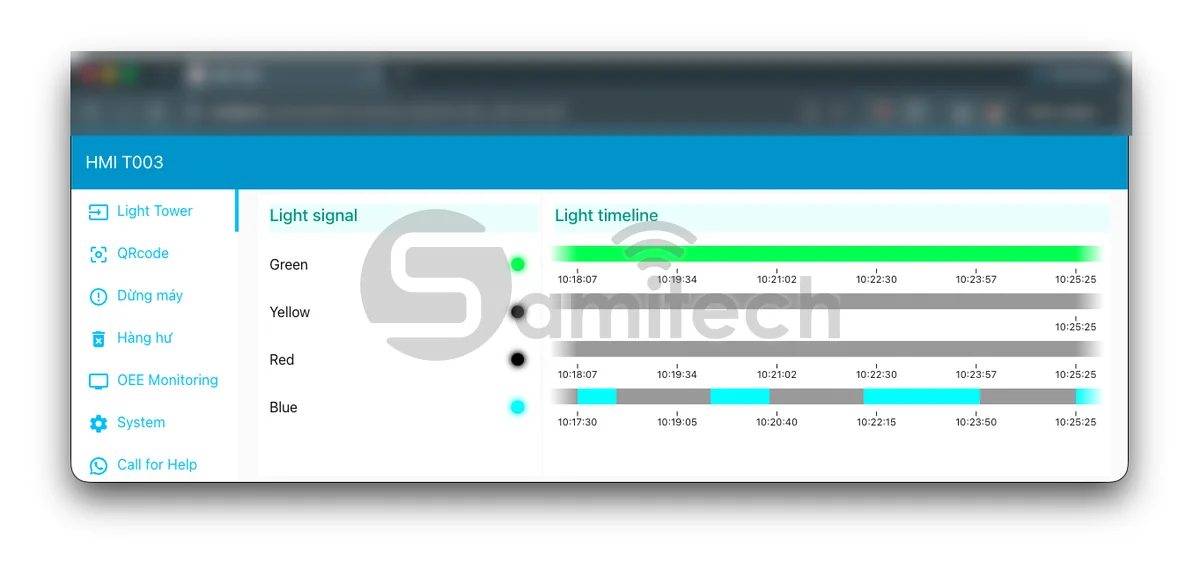
Từ tín hiệu đèn, phần mềm dựng lại được cả ca làm việc của máy:
Ca 1 (phút)
Đèn xanh — chạy: 352 (73,3%) Đèn vàng — chờ: 38 (7,9%) Đèn đỏ — dừng: 45 (9,4%) Đèn tắt — nghỉ theo lịch: 45 (9,4%)
Dữ liệu mẫu
Giới hạn của cách này: đèn tháp cho biết máy dừng, không cho biết vì sao dừng. Lý do dừng — chờ vật tư, thay dao, hỏng máy — vẫn do người đứng máy chọn trên màn hình đặt tại máy. Khác với ghi sổ cuối ca, người đó chỉ còn chọn lý do; giờ bắt đầu và thời lượng đã do máy ghi. Đây cũng là phần dữ liệu nuôi các chỉ số trong bài OEE là gì.
Ở một nhà máy gia công ba ca, 9 bộ thiết bị lấy tín hiệu theo cách này chạy liên tục 24/7 từ 10/2022, tới 08/2026 chưa phải thay bộ nào.
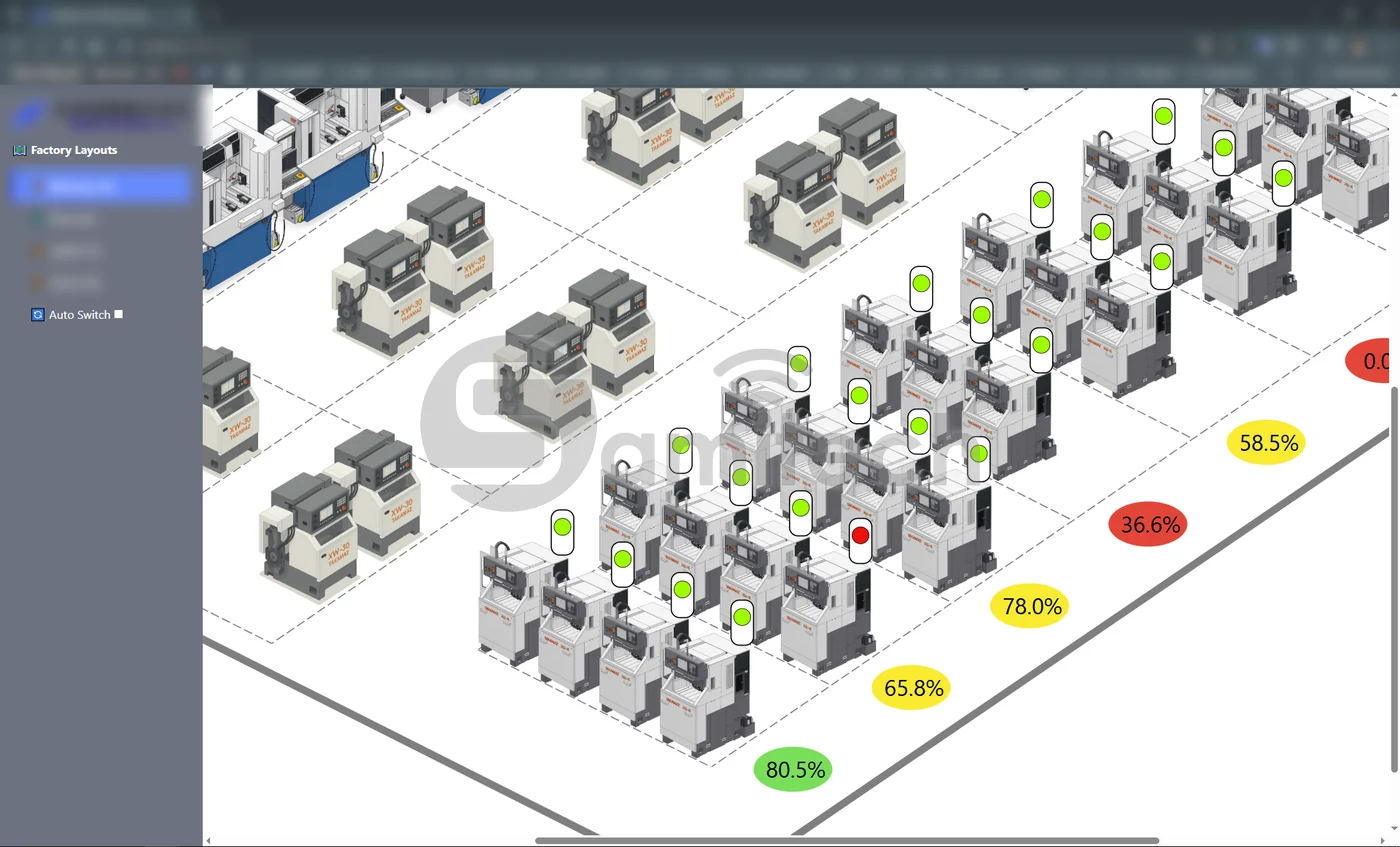
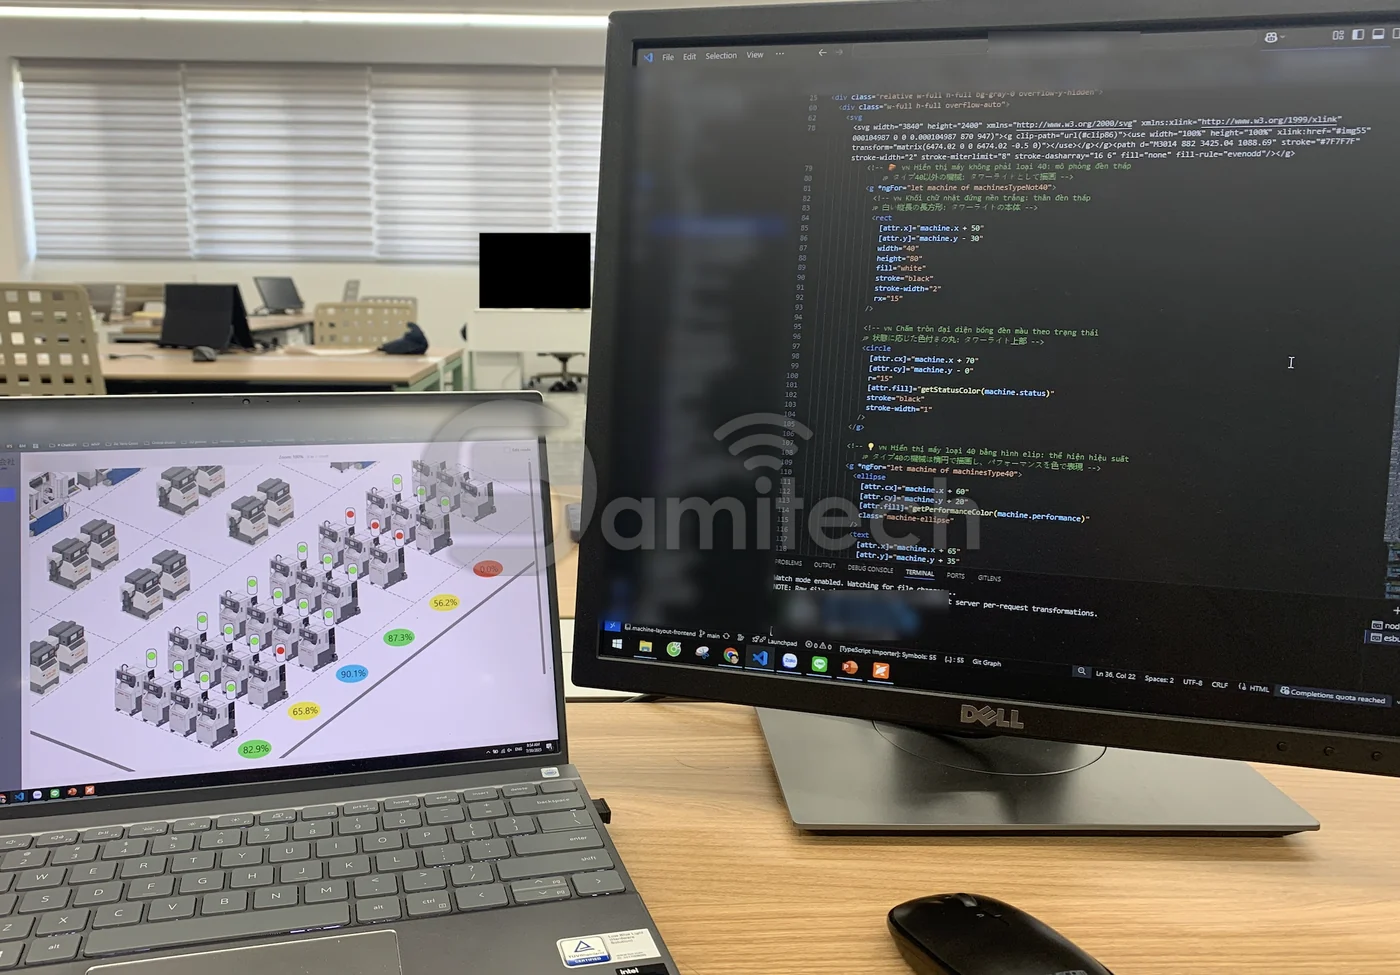
Cách này cũng đi được tới quy mô lớn. Ở một công ty tại Nhật Bản, hơn 200 máy CNC được trực quan theo thời gian thực qua đúng hai tín hiệu này: đèn tháp và bộ đếm sản lượng. Chúng tôi trực tiếp làm chuyền mẫu, đào tạo và bàn giao, để đội ngũ của họ tự nhân rộng ra toàn bộ. Màn hình dựng lại mặt bằng nhà máy dạng 3D và tự chuyển qua lại giữa năm nhà máy, chiếu trên tivi cho văn phòng trung tâm theo dõi.
Cách 2: cảm biến, công tắc hành trình, rơ-le — khi máy không có cả đèn tháp
Có máy không có đèn tháp, thậm chí không có bộ điều khiển. Khi đó tín hiệu nằm ở chỗ khác:
- Nút nhấn và đèn báo trên bảng điều khiển.
- Rơ-le và contactor trung gian đóng cắt cơ cấu chấp hành — van điện từ, động cơ. Rơ-le của động cơ chính đóng là máy đang chạy.
- Cảm biến và công tắc hành trình có sẵn trên máy, hoặc gắn thêm. Mỗi lần công tắc hành trình tác động là một chu kỳ, nên đo được luôn nhịp chu kỳ thật của máy để so với chu kỳ chuẩn.
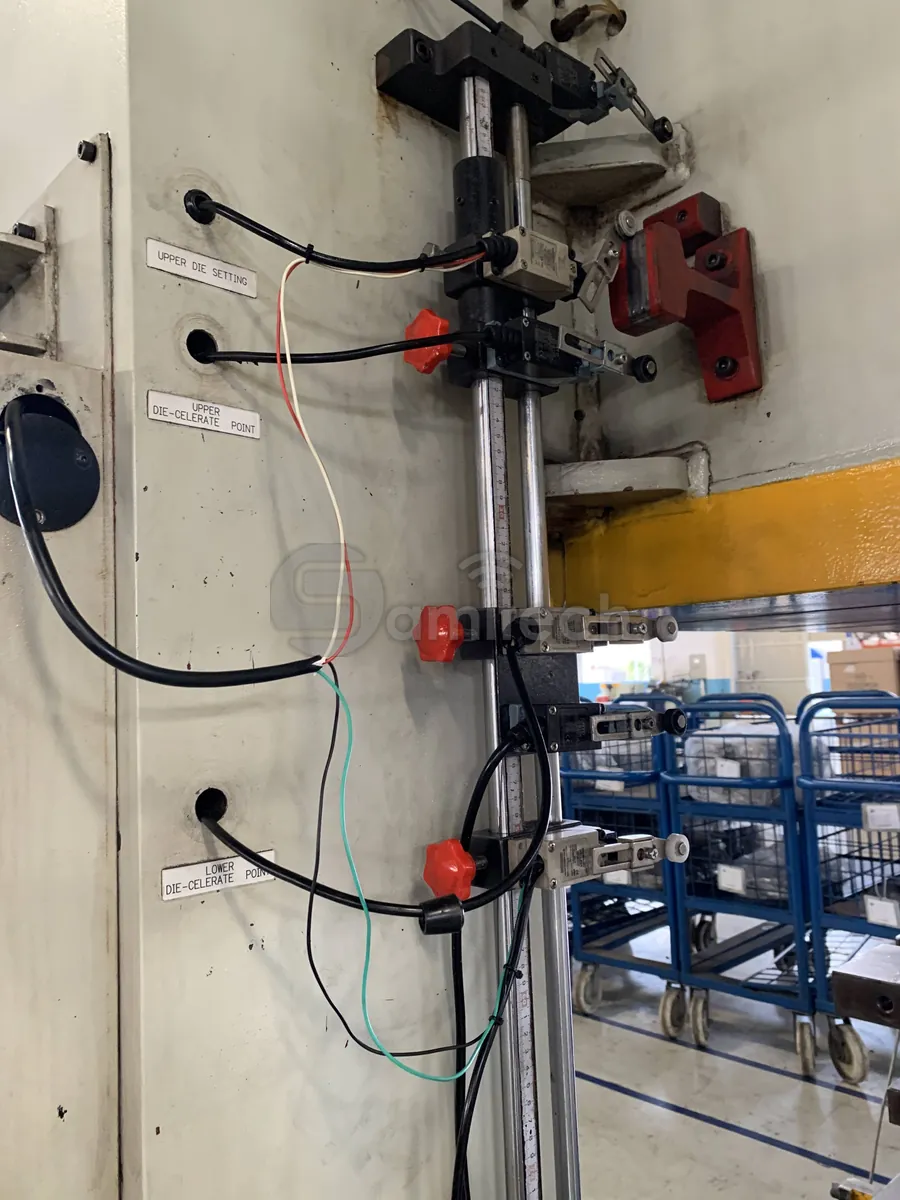
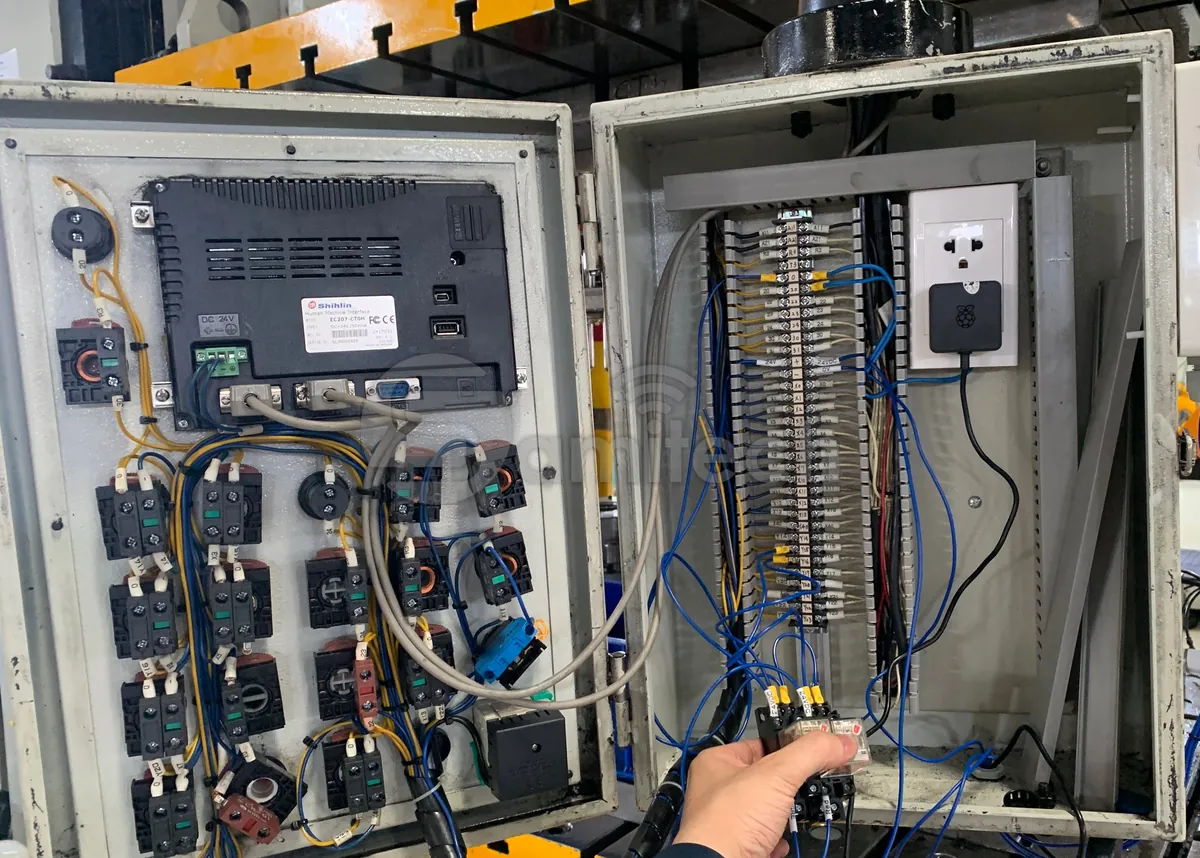
Cách 1 và cách 2 dùng chung một kiểu thiết bị biên: nhiều ngõ vào tín hiệu số, mỗi ngõ một dây. Chỗ khác nhau chỉ là dây lấy từ đâu trên máy — và việc đó cần người đọc được sơ đồ điện của máy, không phải người viết phần mềm.
Cách 3: Modbus RS485 — cho PLC, đồng hồ điện, biến tần, cảm biến
Modbus RS485 là gì
RS485 là đường truyền, Modbus là ngôn ngữ nói trên đường truyền đó. Hai thứ thường đi cùng nhau nên hay được gọi chung.
- RS485 là chuẩn truyền tín hiệu trên một đôi dây xoắn (A và B). Nhiều thiết bị treo chung một đường dây, đi được xa trong môi trường nhiễu của xưởng.
- Modbus là cách hỏi – đáp: một bên hỏi (thiết bị biên, gọi là master), các thiết bị còn lại trả lời. Mỗi thiết bị trên dây có một địa chỉ riêng, và mỗi giá trị nó công bố nằm ở một thanh ghi có số hiệu. Hỏi "thiết bị số 2, thanh ghi số 3" là nhận về giá trị ở đó.
- Modbus chạy trên dây RS485 gọi là Modbus RTU; chạy trên dây mạng Ethernet gọi là Modbus TCP. Cách hỏi giống nhau.
Trên thiết bị biên của chúng tôi, luồng đọc Modbus hỏi mỗi 2 giây, kiểm mã CRC của từng câu trả lời để loại gói tin hỏng, và chỉ gửi lên máy chủ khi giá trị thay đổi hoặc tới nhịp định kỳ — xưởng có hàng chục thiết bị thì đường mạng không bị ngập bởi những con số đứng yên.
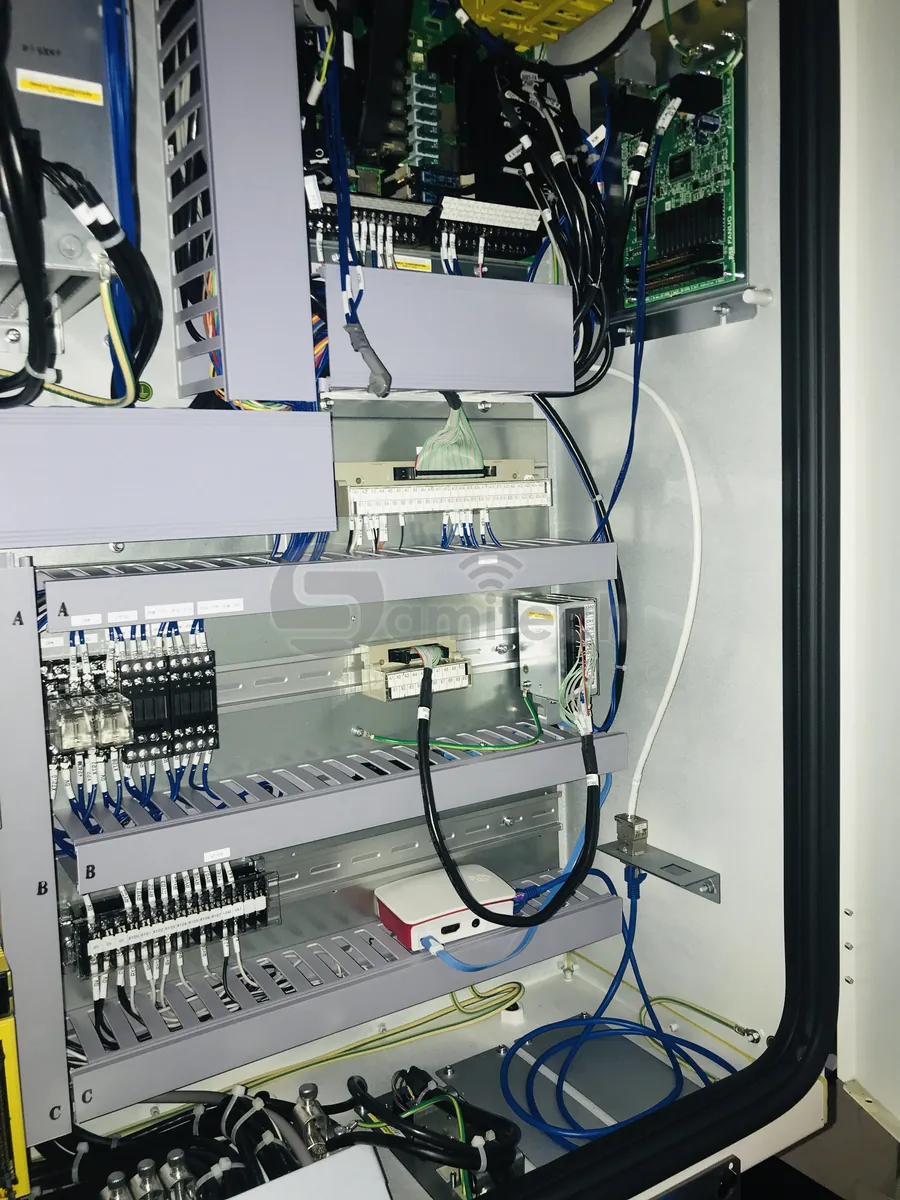
Một ví dụ đã làm thật: đo điện năng của máy bằng ba cảm biến dòng AC kẹp vào ba pha trong tủ điện, nối vào một cảm biến điện năng; thiết bị biên đọc số liệu qua ngõ ra RS485 của cảm biến đó. Kẹp dòng không phải tháo dây nào của máy.
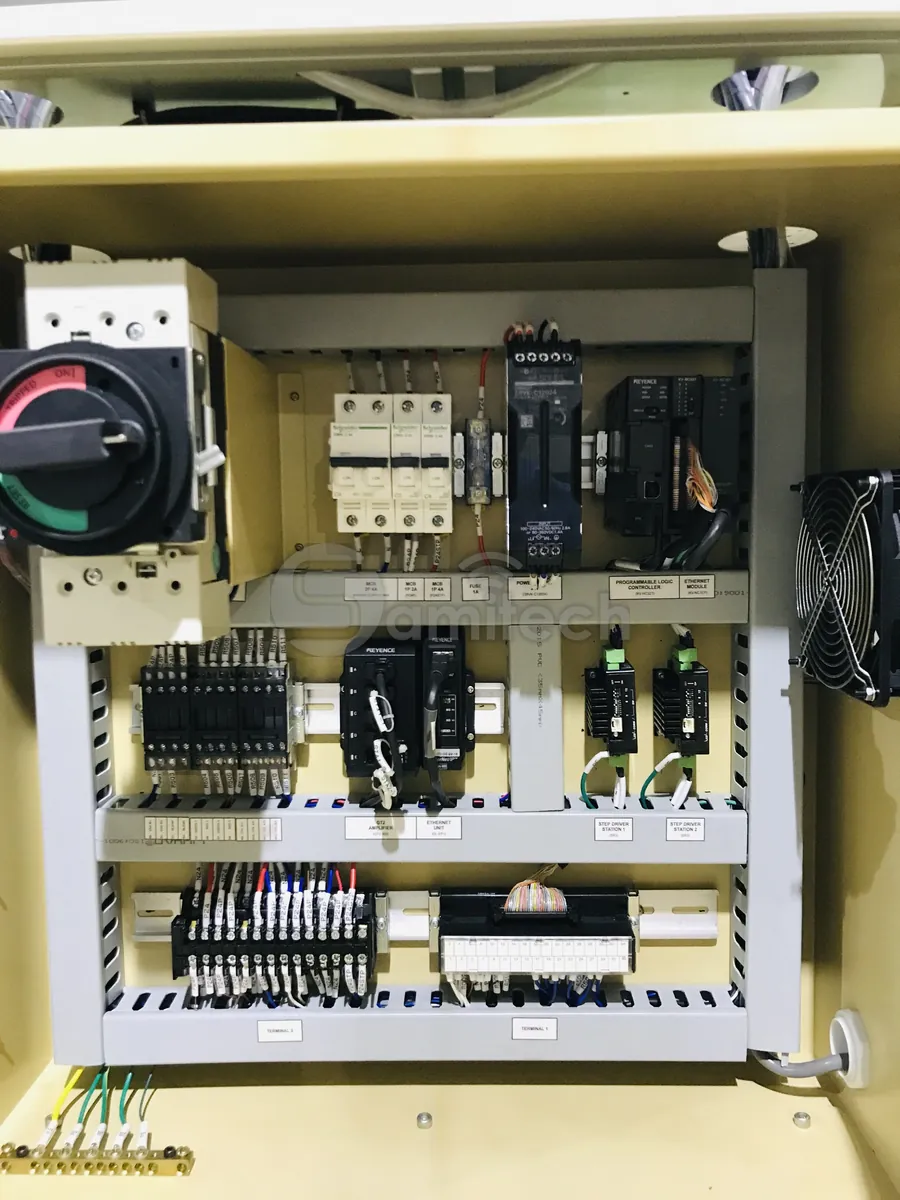
Chỗ hay vướng: phải biết bảng thanh ghi của thiết bị — giá trị nào nằm ở thanh ghi số mấy, đơn vị gì, mấy chữ số thập phân. Bảng đó nằm trong tài liệu của hãng. Tốc độ truyền, địa chỉ cũng phải khớp; thiết bị cũ không rõ cài đặt thì phải dò (quét lần lượt từng tốc độ, từng địa chỉ, chỉ đọc chứ không ghi gì vào thiết bị).
Cách 4: FOCAS — máy CNC Fanuc, chỉ một sợi dây mạng
FOCAS là bộ thư viện của hãng Fanuc cho phép phần mềm bên ngoài đọc dữ liệu từ bộ điều khiển CNC Fanuc qua dây mạng. Máy CNC chạy bộ điều khiển Fanuc rất phổ biến trong các xưởng gia công, nên đây là đường vào của rất nhiều máy tiện, phay CNC.
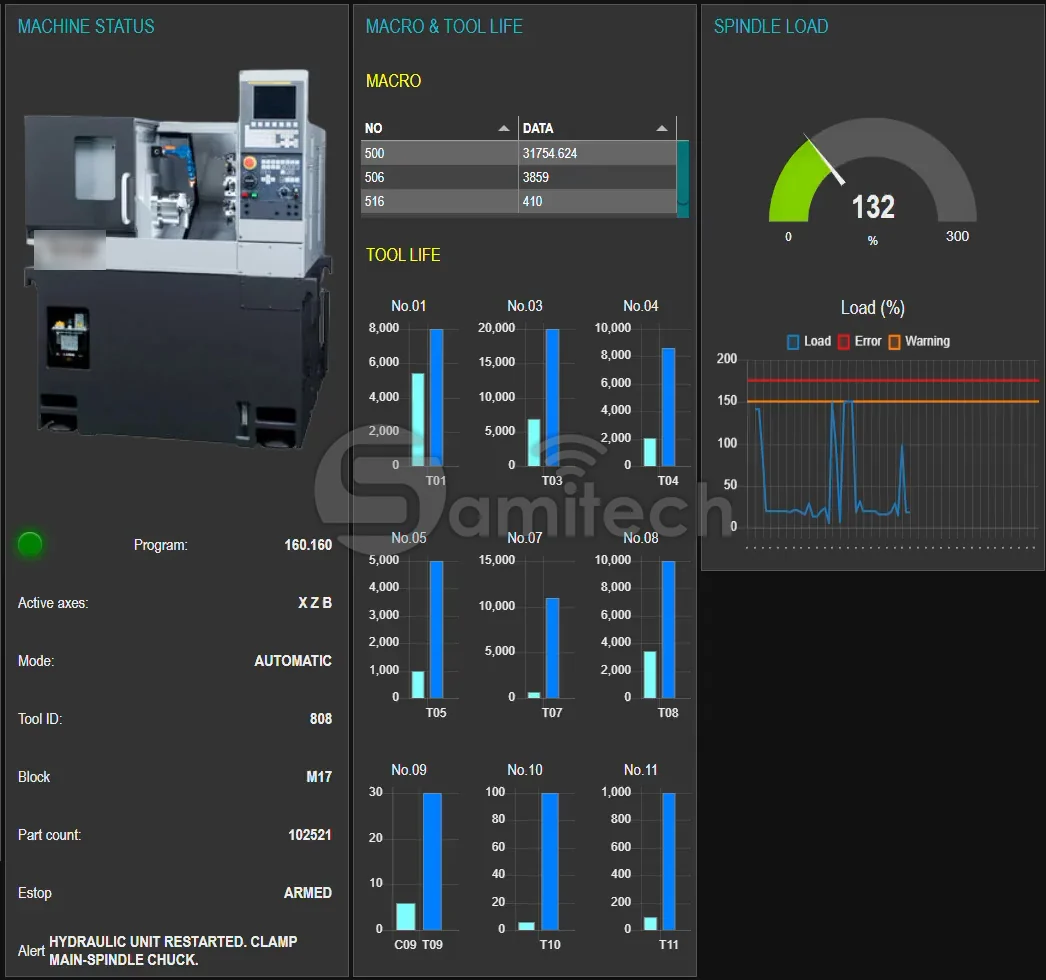
So với đèn tháp, FOCAS cho nhiều hơn hẳn — không chỉ chạy hay dừng mà cả máy đang ở chế độ nào, chạy chương trình nào, bộ đếm chi tiết của chính máy, tải trục chính, báo động đang hiện, tuổi thọ dao:
Chỗ cần kiểm trước: bộ điều khiển phải có cổng mạng và cho phép kết nối FOCAS — đời bộ điều khiển và tuỳ chọn đi kèm máy quyết định điều này. Nếu máy không đáp ứng, vẫn còn cách 1 cho chính máy đó.
Cách 5: MTConnect — chuẩn chung cho máy công cụ nhiều hãng
MTConnect là chuẩn mở cho dữ liệu máy công cụ. Thay vì mỗi hãng một thư viện riêng như FOCAS, MTConnect quy ước chung tên gọi và cách trả dữ liệu: trạng thái, chương trình, bộ đếm, báo động được gọi giống nhau, dù máy của hãng nào.
Cấu trúc gồm hai phần: adapter đặt cạnh máy, dịch dữ liệu riêng của bộ điều khiển sang tên gọi chung; agent gom dữ liệu đó và trả cho bất kỳ phần mềm nào hỏi.
Agent trả dữ liệu dạng XML qua HTTP — mở được bằng cả trình duyệt để kiểm tra — với ba câu hỏi chính: probe (máy này có những gì), current (giá trị hiện tại) và sample (các giá trị theo thời gian).
FOCAS và MTConnect không loại trừ nhau. Với máy Fanuc chưa hỗ trợ MTConnect sẵn, adapter có thể đọc máy bằng FOCAS rồi phát ra theo chuẩn MTConnect — phần mềm phía trên chỉ cần hiểu một chuẩn cho cả xưởng nhiều hãng máy.
Chúng tôi đã làm đúng con đường này từ năm 2020 tại một nhà máy: adapter đọc máy CNC Fanuc bằng FOCAS, agent phát ra MTConnect, và màn hình giám sát đọc từ agent.
Khi cần: thêm một nhánh vào chương trình PLC
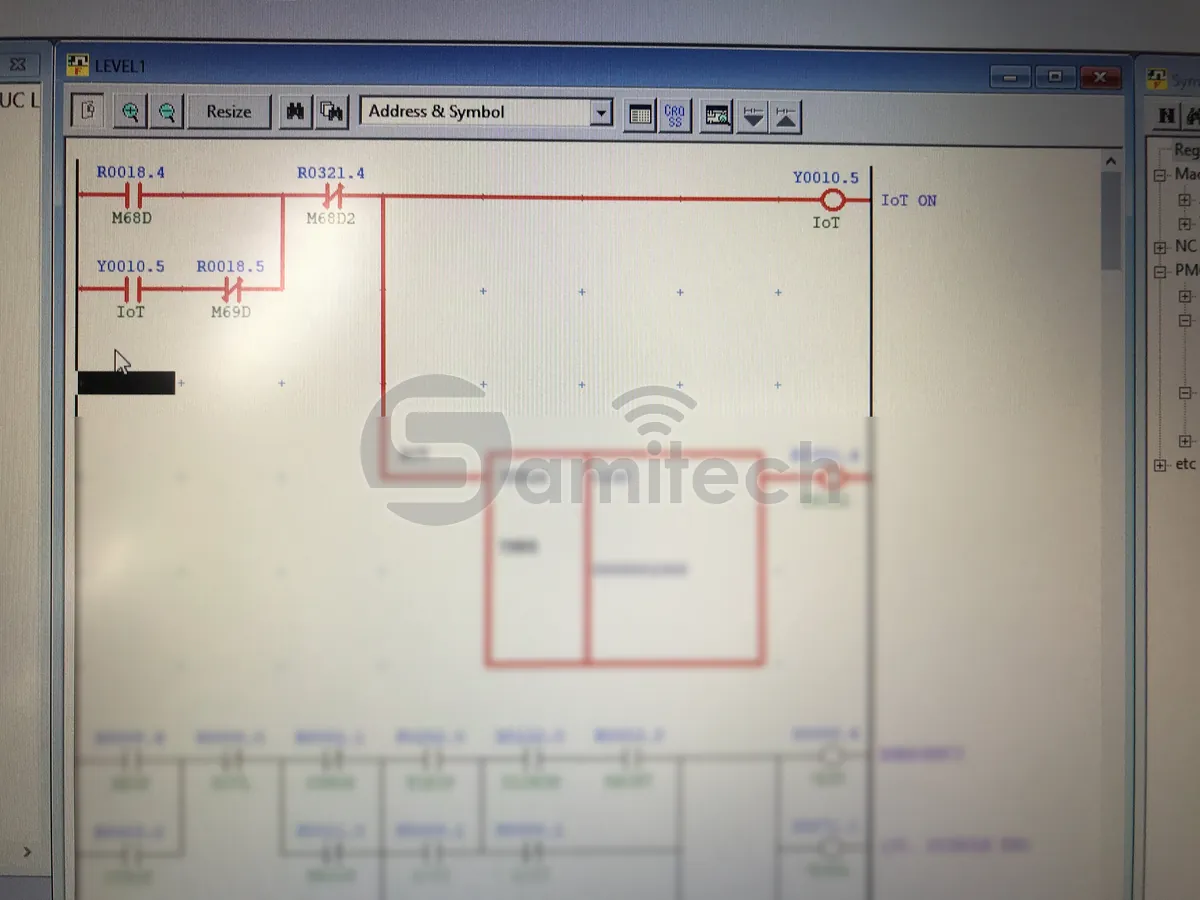
Có tín hiệu nằm sâu trong logic của máy — không có đèn, không có dây riêng. Khi đó cách chắc chắn nhất là thêm một nhánh vào chương trình PLC để đưa tín hiệu đó ra một ngõ ra riêng, rồi đọc ngõ ra ấy bằng cách 1 hoặc cách 3. Việc này đụng tới chương trình của máy nên phải làm cẩn thận và ghi lại rõ ràng — chúng tôi đặt nhãn riêng cho nhánh do mình thêm vào.
Không chỉ máy: thiết bị đo cũng là nguồn dữ liệu
IoT trong sản xuất không dừng ở máy gia công. Thiết bị đo — panme, thước cặp, cân, máy đo độ cứng, máy đo toạ độ — cũng có cổng xuất số đo. Nối chúng vào thiết bị biên thì số đo đi thẳng vào phần mềm, không chép tay, không gõ lại; đó là nền cho phiếu kiểm tra điện tử trong bài check sheet là gì. Ở một nhà máy, hơn 200 thiết bị đo được nối thẳng vào hệ thống theo cách này.
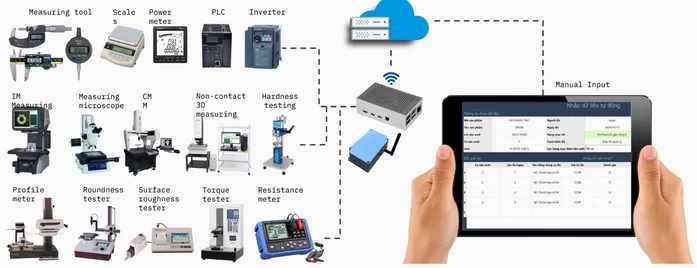
Từ tín hiệu tới con số: thiết bị biên phải làm được gì
Lấy được tín hiệu mới là một nửa. Nửa còn lại là tín hiệu về tới nơi, đủ, đúng giờ. Mấy yêu cầu nên hỏi bất kỳ nhà cung cấp nào:
- Mất mạng có mất dữ liệu không? Thiết bị biên phải lưu đệm tại chỗ và đẩy bù khi mạng trở lại, để báo cáo không bị thủng những khoảng mạng chập chờn.
- Giờ trên thiết bị có đúng không? Một lần dừng ghi sai giờ là OEE sai ca. Thiết bị nên giữ sự kiện lại cho tới khi đồng bộ được giờ rồi mới đóng dấu thời gian.
- Chạy liên tục được bao lâu? Xưởng chạy ba ca thì thiết bị cũng phải chạy 24/7, trong tủ điện nóng, bụi, dầu — ở chỗ nhiều dầu thì đặt trong hộp kín gắn ngoài thân máy.
- Phải dừng máy bao lâu? Đấu song song vẫn cần dừng máy một đoạn để làm việc an toàn trong tủ điện. Cáp chuẩn bị sẵn giúp đoạn dừng đó ngắn lại, và có thể xếp vào ngày nghỉ hoặc giờ giải lao.
- Người đến sau có lần lại được dây không? Mỗi đầu dây trong tủ nên có nhãn riêng.
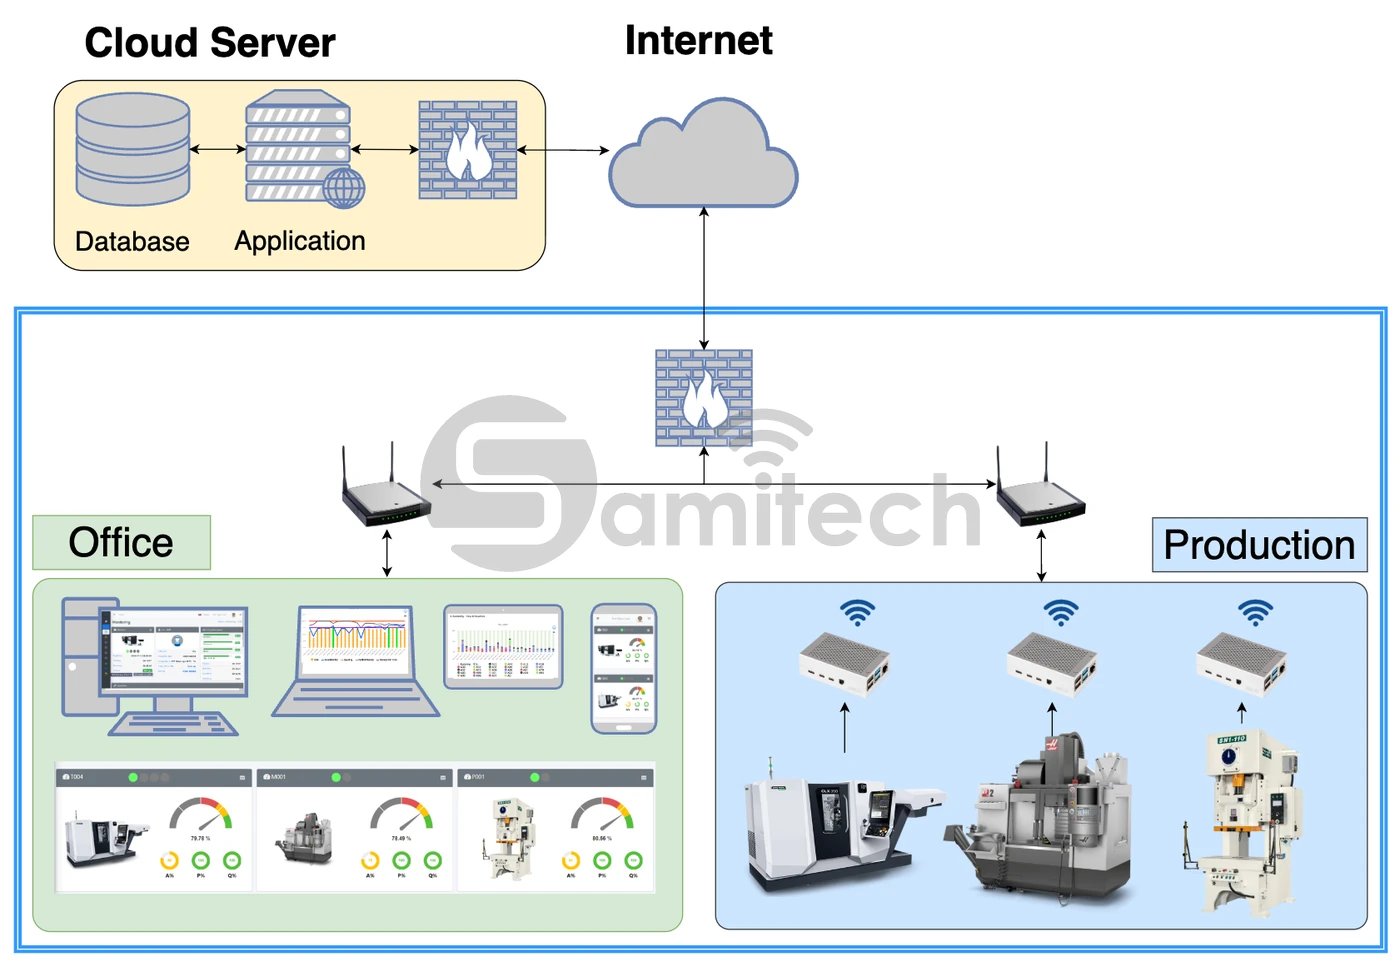
Các bước đưa một xưởng lên IoT thường đi theo thứ tự:
1. Khảo sát từng máy
Máy nào có đèn tháp, bộ đếm, PLC, cổng RS485, bộ điều khiển CNC — chụp ảnh tủ điện và bảng điều khiển.
2. Chọn đường vào cho từng máy
Theo bảng năm cách ở trên; một xưởng thường trộn nhiều cách.
3. Chuẩn bị sẵn ngoài xưởng
Cáp tín hiệu bấm đầu sẵn theo đúng chiều dài từng máy, cấu hình thiết bị biên trước khi mang xuống — để thời gian dừng máy ngắn nhất có thể.
4. Lắp tại máy
Đấu song song, không sửa mạch điều khiển — nhưng vẫn phải dừng máy một đoạn vì an toàn. Máy thao tác nhanh mất khoảng 1 – 2 giờ; nên chọn ngày nghỉ hoặc giờ giải lao của nhà máy.
5. Đối chiếu với số thật
Vài ca đầu, so số máy đếm với số đếm tay và trạng thái đèn với quan sát thực tế.
Bắt đầu từ đâu
Có hai lối vào, tuỳ xưởng cần gì:
- Gói sẵn — OEE.vn: gateway đọc tín hiệu số có sẵn trên máy — đèn tháp, rơ-le, công tắc hành trình, cảm biến đếm — tức cách 1 và cách 2; máy có Modbus thì đọc thêm được thông số chi tiết. Gateway từ 3.500.000đ mỗi máy, gói Free miễn phí tới 5 máy. Hợp khi cần OEE, trạng thái máy và lý do dừng.
- Làm riêng theo nhà máy — SAMITECH: khi cần FOCAS, MTConnect, sửa chương trình PLC, nối thiết bị đo, hay đưa dữ liệu vào một phần mềm viết theo đúng quy trình của nhà máy. Xem tầng IoT chúng tôi làm bằng vật thật ở trang năng lực.
Nếu chưa biết máy mình thuộc cách nào, gửi ảnh tủ điện và bảng điều khiển của máy qua trang liên hệ — nhìn ảnh là đủ để biết đường vào.
Câu hỏi liên quan
IoT trong sản xuất là gì?
Modbus RS485 là gì?
Máy cũ không có cổng dữ liệu có lắp IoT được không?
FOCAS và MTConnect khác nhau thế nào?
Lắp IoT có phải sửa chương trình PLC của máy không?
Bắt đầu từ một buổi khảo sát
Kể cho chúng tôi nghe nhà máy của bạn đang vướng ở đâu. Không cần chuẩn bị tài liệu gì trước.